Выбор лучшей алюминиевой ленты с раскрытием Eaa из Китая начинается не с яркой продукции, а с проверки технических данных. Важна маркировка, обеспечивающая фундаменты, плотность покрытия EAA и стабильность клеевого слоя. Для практического сравнения обычно используют рулоны толщиной 0,1–0,3 мм, длиной от 20 мм и длиной без учета телескопических смещений.
«Надёжность ленты определяется не одним признаком, а согласованностью металла, покрытия и технологии нанесения», — отмечает Сергей Воробьёв, инженер-металлург и консультант по алюминиевым материалам. Его положение отражает опыт производственных испытаний: хорошая лента должна сохранять адгезию после нагрева, изгиба и контакта с влажным воздухом. Особый полезный способ запроса протоколов пил-теста, данных в температурном диапазоне и передачи от каждой стороны.
Но идеального партнера нет.
При выборе китайского поставщика стоит проверять не только сертификаты, но и повторяемость качества. Некоторые образцы выглядят безупречно: следующий рулон отличается жёсткостью или силой сцепления. Это слабое место для многих сравнений. Мы могли бы недооценить влияние хранения: открытая упаковка, пыль и перепады температуры меняют поведение клея. Поэтому при обзоре важно учитывать реальные условия применения, сроки поставки, защитную плёнку и маркировку рулона. Такой подход помогает режим действительной безопасности Алюминиевая Лента Открытие Eaa от продукта, который хорошо выглядит только в каталоге.
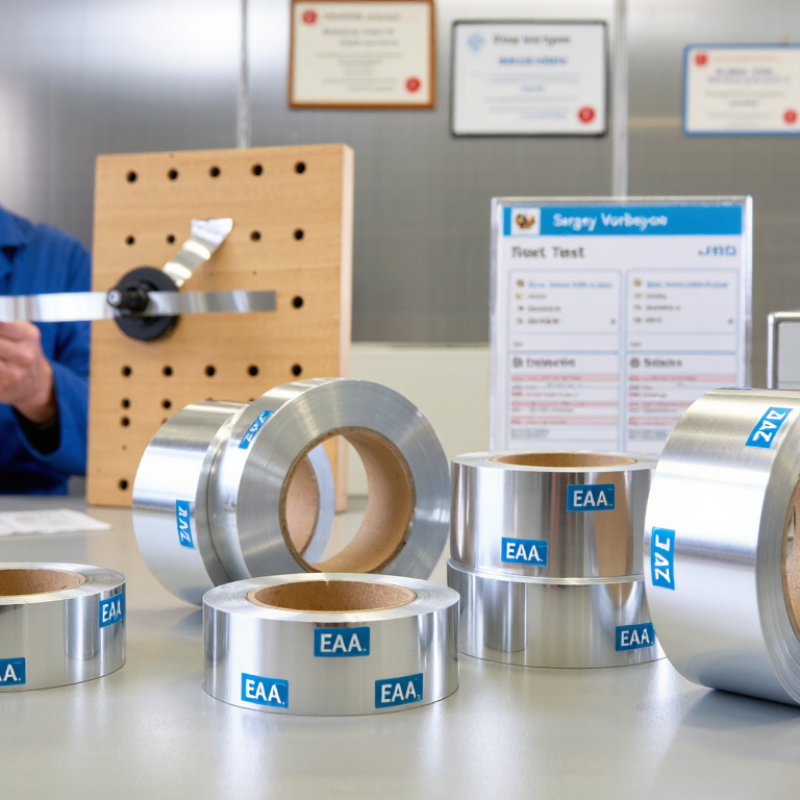
Люминиевая лента, открытая EAA, применяется там, где требуется прочное соединение металла с полимерным слоем. Покрытие из сополимера этилена и акриловой кислоты улучшает адгезию. Оно помогает ленте соединяться с полиэтиленом, полиамидом и другими пластиками при нагревании. Материал используется в гибкой упаковке, кабельных экранах, теплоизоляционных конструкциях и многослойных технических полотнах.
В работе основной фактор - это масса покрытия и ширина рулона. Например, тонкая лента облегчает положение вокруг кабеля. Более толстая лучше сохраняется по разрыву и проколам. Температуру запайки выбирают в зависимости от типа полимера и скорости оборудования. Небольшой образец стоит проверить при участии партии. Оценивайте свечу, усилите отрыв и отсутствие пузырей. Даже ровная поверхность не гарантирует хорошего сцепления.
Китайские производители выпускают разные варианты ЕАА-ленты, но характеристики необходимо подтверждать документами и испытательными образцами. В характеристиках важны допуск по толщине, диаметру втулки, длине рулона и условиям хранения. Влажность иногда ухудшает стабильность клеевого слоя. Это легко недооценить. При приемке я бы проверял край рулона, запах после нагрева и повторяемость покрытия через несколько метров. Идеальной ленты не бывает: правильный выбор зависит от температуры, условий и требуемой прочности соединений.
При выборе алюминиевой ленты с покрытием EAA из Китая важна не страна, а проверенные характеристики. EAA улучшает сцепление полимерного слоя с алюминиевой. Поэтому поверхность должна быть чистой, ровной и без масляных следов. Это видно сразу.
Качественная лента на всей территории имеет стабильную толщину в более широком рулоне. Отклонения проверьте микрометром в нескольких точках. Также сюда входят втулки внутреннего диаметра и светодиодные намотки. Кромка не должна иметь заусенцев или предвидений волны. При разматывании материал не рвётся и не уходит в сторону. Для практической проверки используется тест на отслаивание после выдержки при рабочей температуре. Полезно запросить протокол испытаний, материалы паспорта и образцы партий.
Я обращаю внимание на адгезию EAA после нагревания и охлаждения. Получается хорошо при нагревании, но сцепление требуется в течение нескольких циклов. Это слабое место. В документах должны быть указаны состав, кухонные принадлежности, диапазон температур и условия хранения. Желательно сравнить данные с результатами независимой лаборатории. Полагаться только на фотографии рулона рискованно. Некоторые поставщики указывают номинальную толщину без допустимого отклонения. Такой показатель требует уточнения до заказа. Надёжная поставка начинается с небольшой тестовой партии и повторной проверки перед массовым использованием.
Типичные диапазоны технических характеристик алюминиевой ленты с покрытием из этиленакриловой кислоты (ЭАК), используемой для экранирования кабелей, гибкой упаковки и создания барьерных соединений. Окончательные значения следует сверять с техническим паспортом и протоколом проверки поставщика.
| Технические характеристики Размеры | Типичный диапазон качества или требования | Почему это важно | Рекомендуемый метод проверки |
|---|---|---|---|
| Алюминиевый сплав | Обычно используется алюминий серии 1xxx, например, 1050, 1060 или аналогичный; мягкая или полутвердая закалка в зависимости от области применения. | Обеспечивает электропроводность, барьерные свойства, гибкость и совместимость с процессами продольной резки или ламинирования. | Сертификат производителя, анализ сплава и документация о состоянии после закалки. |
| Толщина алюминиевой фольги | Приблизительно 0,020–0,100 мм, при этом для контролируемого производства возможны более жесткие допуски. | Определяет эффективность экранирования, механическую прочность, гибкость и общую толщину ламината. | Калиброванный микрометр или бесконтактный толщиномер, установленный в нескольких точках по всей длине рулона. |
| толщина покрытия EAA | Как правило, толщина покрытия составляет 0,005–0,030 мм на каждой стороне, в зависимости от требований к склеиванию. | Контролирует прочность термосварки, адгезию к полимерным слоям и устойчивость к расслоению. | Измерение поперечного сечения, расчет веса покрытия или технологические записи поставщика. |
| Общая толщина ленты | Обычно около 0,030–0,160 мм, без учета дополнительных клеевых или защитных слоев. | Обеспечивает совместимость с диаметрами кабелей, упаковочным оборудованием и оборудованием для последующей обработки. | Измерение толщины в центре и по обоим краям полотна. |
| ширина ленты | Ширина прорезей обычно составляет от 5 до 1500 мм; допуск по ширине для стандартных заказов часто находится в пределах ±0,5–1,0 мм. | Точная ширина снижает потери материала и обеспечивает стабильную высокоскоростную обработку. | Стальная линейка, цифровой измеритель ширины или автоматизированная система контроля качества полотна |
| Предел прочности | Типичные значения прочности мягкой алюминиевой фольги составляют приблизительно 60–150 МПа в зависимости от сплава, толщины и состояния. | Помогает предотвратить разрывы во время размотки, нарезки, ламинирования и производства кабелей. | Испытание на растяжение в соответствии с ISO 6892-1 или эквивалентным методом испытания алюминия. |
| Удлинение | Обычно это составляет около 8–25% для мягкой или отожженной алюминиевой фольги, в зависимости от сплава и состояния. | Более высокое удлинение улучшает облегание криволинейных поверхностей и снижает вероятность поломки в процессе формования. | Универсальный испытатель на растяжение с документированной длиной рабочей части и скоростью испытания. |
| Адгезия EAA | Равномерное, сплошное склеивание без видимого отслаивания, микропор, вздутий или пропусков покрытия; прочность на отслаивание должна быть указана для предполагаемого ламината. | Прочная и равномерная адгезия необходима для влагостойкости и сохранения целостности ламината в долгосрочной перспективе. | Испытание на отслаивание под углом 180 градусов, испытание на горячее ламинирование или испытание на прочность термосварки на реальном сопрягаемом материале. |
| Эффективность термосварки | Типичные температуры герметизации составляют приблизительно 120–180 °C и зависят от марки EAA, давления, времени выдержки и используемого полимера. | Обеспечивает надежное соединение без чрезмерного термического повреждения алюминиевой или полимерной конструкции. | Определите оптимальный диапазон параметров сварки с помощью лабораторного термосварочного аппарата и измерьте прочность шва после предварительной обработки. |
| Внешний вид поверхности | Чистая, гладкая и однородная поверхность; без масляных пятен, складок, трещин по краям, выступов, коррозии или посторонних частиц. | Дефекты поверхности могут вызывать ослабление сцепления, электрические разрывы, ухудшение внешнего вида и сбои в процессе обработки. | Визуальный осмотр при контролируемом освещении и автоматизированный оптический осмотр, где это возможно. |
| Отверстия от булавок | Низкое и контролируемое количество микроотверстий; допустимый предел должен определяться в зависимости от толщины и конечного применения. | Микропоры могут снизить барьерные свойства и ухудшить экранирование или защиту от влаги. | Оборудование для осмотра с помощью светового стола, проверки электрической целостности или обнаружения микроотверстий. |
| Электропроводность | От алюминия серии 1xxx ожидается высокая проводимость; конкретные целевые показатели зависят от сплава, состояния и толщины покрытия. | Важно для электромагнитного экранирования, обеспечения непрерывности заземления и применения в качестве проводящего барьера. | Четырехточечный зонд, измеритель удельного сопротивления или проверка поверхностного сопротивления готовой ленты. |
| Влаго- и кислородный барьер | Алюминий обеспечивает превосходный барьер, если фольга сплошная, а слой EAA правильно скреплен; эффективность зависит от конструкции ламината. | Защищает изделия в корпусе, кабельные компоненты и чувствительные материалы от проникновения влаги и кислорода. | Испытания на скорость пропускания водяного пара и кислорода на всем ламинате. |
| Качество намотки рулонов | Плотная, равномерная намотка со стабильным натяжением; края должны быть выровнены без рыхлых слоев, складок или выпячивания. | Высокое качество намотки обеспечивает плавную размотку и сокращает простои в производстве. | Визуальный осмотр рулонов, пробная размотка и измерение натяжения в процессе обработки. |
| Основной компонент и упаковка | Диаметр сердечника, длина рулона, внешний диаметр и способ упаковки должны соответствовать требованиям заказчика к оборудованию и логистике. | Правильные размеры предотвращают повреждения при транспортировке и обеспечивают совместимость с автоматическими системами размотки. | Проверьте упаковочный лист, размеры сердечника, вес рулона и состояние защитной упаковки. |
| Качественная документация | Отслеживаемость партии, сертификат анализа, данные о размерах, информация о покрытии и согласованные критерии контроля. | Документированный контроль позволяет измерять эффективность работы поставщиков и обеспечивает стабильное выполнение повторных заказов. | Просмотрите отчеты об инспекции, отобранные образцы, номера партий и записи о предотгрузочной инспекции. |
Примечание: Приведенные выше диапазоны являются общими отраслевыми эталонными значениями, а не гарантией для каждого продукта. Соответствующие характеристики следует выбирать в зависимости от типа алюминиевого сплава, марки EAA, стороны покрытия, структуры ламината, рабочей температуры и требуемой прочности склеивания.
Лучшая алюминиевая лента с покрытием EAA из Китая. Определено не страной поставки, а параметрами контроля. В отчётах European Aluminium по упаковочным материалам отмечают: стабильность толщины и чистота непосредственно воздействуют на барьерные свойства. Для более детального рассмотрения рассматривают сплавы 1235, 8011 и 8079. Сплав 1235 имеет более легкую форму, 8011 обычно прочнее, а 8079 подходит для более глубокого изгиба.
Толщина основы часто составляет 30–100 мкм. Для гибких соединений практические значения 50–80 мкм. Слишком тонкая лента рвётся на разных кромках. Слишком толстая поверхность повторилась. В характеристиках необходимо проверять допуск, а не только номинальное значение. EN 485-2 допускает различные механические показатели для алюминиевых сплавов, поэтому одинаковая пластина не означает одинаковую надежность.
EAA-слой обычно указывается в пределах 3–15 мкм, но поставщики иногда сообщают массу покрытия в г/м². Эти результаты нельзя сравнивать напрямую без расчёта плотности и равномерности определения. По отраслевым рекомендациям Алюминиевой ассоциации испытания адгезии, прочности и термостойкости должны проводиться на готовых конструкциях. Полезны также тесты после выдержки при температуре 80–120 °C. Недостаточно проверить ленту сразу после производства.
Источник из Китая стоит оценить по протоколам контроля, выборке каждой партии и прослеживаемости источника. Запросите сплав, состояние отжига, шероховатость поверхности и дополнительную защиту. При замене именно этих пунктов чаще всего выявляют различия. Идеального партнера нет. Иногда более дорогая лента проигрывает из-за ближнего клеевого слоя.
Качество такой ленты начинается не с красивого образца, а с проверяемых протоколов. В отчёте международного института за 2023 год отмечается, что переработка требует примерно 5% энергии первичного производства . Поэтому состав сплава и условия важно зафиксировать в сертификате партии. Для оснований контроля проверьте толщину, прочность при изготовлении и накройте рулон. Эффект нарушения даже при обычном разматывании: край рвется, поверхность заметно волнистая.
ЕАА-покрытие привязывается отдельно. Лаборатория должна обеспечить толщину слоя, адгезию и устойчивость к нагреву. В соответствии с методами ASTM D1000 и ASTM D3330 адгезию покрытий можно дополнительно проверить по ISO 2409 . Эти методы не заменяют технические задания, создание градиентного основания. Отчёт SGS-подобной независимой лаборатории звучит убедительнее на внутреннем листе контроля, особенно при первом вызове.
Вместо этого я запрашиваю сертификаты территорий, номер плавки, карту контроля и фотографии среза рулона. Полезен пробный заказ с проверкой через 7–14 дней после хранения . Идеальных партий не бывает. Иногда поставщик показывает хорошую адгезию, но не раскрывает реальные недостатки. Это слабое место. Контроль необходимо повторять в нескольких рулонах , причем не только на удачном образе.
Выбор алюминиевой ленты с покрытием EAA начинается не с такой низкой цены. Важная марка подвергается нагреванию, фольге и плотности покрытия. Для упаковочных и кабельных решений обычно учитываются размеры угла, размера рулона и допустимое отклонение. Запросите технический паспорт, протокол испытаний и образец продукции. Без определения оценки.
Проверяйте адгезию EAA после нагревания и охлаждения. Поверхность должна быть чистой, без пузырей, складок и участков отслоения. Уточните рабочий температурный диапазон, прочность сварного шва и устойчивость к влаге. Полезно провести небольшой тест на небольшом отрезке. Даже подробный документ не заменяет практическую проверку. Некоторые результаты оказываются слабее ожиданий.
При заказе из Китая заранее согласуйте минимальную партию, внутренний диаметр втулок и тип изготовления. Уточните условия поставки, сроки производства и возможность независимой проверки перед отправкой. Стоимость считается не только по килограмму: учитывают покрытие, резку, втулки, упаковку, доставку и таможенные платежи. Сравнивайте предложения при одинаковых характеристиках. В противном случае дешёвый рулон может стать дороже после доставки. Я бы заложил небольшой резерв для повторных испытаний и корректировки характеристик.
В данном сравнении используется ширина ленты 50 мм и длина заказа 1000 м. Масса алюминия рассчитывается исходя из плотности алюминия 2,70 г/см³. Ориентировочная стоимость планирования предполагает цену алюминия 3,00 долл. США/кг, стоимость покрытия EAA 8,00 долл. США/кг, 8,00 долл. США за 1000 м на переработку и 15% на логистику и обработку. Фактические цены зависят от сплава, состояния, веса покрытия, допуска, сердечника, упаковки, количества заказа и условий доставки.
1 Hayotsrim Street
Nahariya 22311
Israel
Phone: +972 (0)4 9855 121/ 111/ 176
Fax: +972 (0)4 9855 175
Email: sale@dialoguetoolkit.com
Url: www.egmo.co.il
1 Hayotsrim Street
Nahariya 22311
Israel
Phone: +972 (0)4 9855 121/ 111/ 176
Fax: +972 (0)4 9855 175
Email: sale@dialoguetoolkit.com
Url: www.egmo.co.il
An der Autobahn 15
D-28876 Oyten
Germany
Phone: +49 4207 699 40
Fax: +49 4207 6994 40
E-mail: sale@dialoguetoolkit.com
Url: www.hy-lok.de
Distributor in Belgium
Avenue Lavoisier 18B
1300 Wavre
Belgium
Phone: +32(0)471 93 43 12
Email: sale@dialoguetoolkit.com
Url: www.cameco-tubings.be
Distributor in Belgium Flanders
Steenspil 8
4661 TZ Halsteren
The Netherlands
Phone: +31(0)85 0074200
E-mail: sale@dialoguetoolkit.com
Url: www.bergen-ip.eu
Sklarska 70
435 42Litvinov
Czech Republic
Phone: +420 602 110 208
Email: sale@dialoguetoolkit.com
Url: www.hacomost.cz
Rusthollarinkatu 8
Espoo FIN-02270
Finland
Phone: +358 (0) 106137100
Fax: +358 (0) 106137701
Email: sale@dialoguetoolkit.com
Url: www.avs-yhtiot.fi
ZI du Val d’Argent
11 rue Guy Moquet
95100 Argenteuil
France
Phone: +33 1 30 25 94 20
Fax: +33 1 30 25 94 59
Email: sale@dialoguetoolkit.com
Url: defa-inox.fr
An der Autobahn 15
Oyten D-28876
Germany
Phone: +49 – 4207 – 69 94 – 0
Fax: +49 – 4207 – 69 94 – 40
Email: sale@dialoguetoolkit.com
Url: www.hy-lok.de
Skouze 14
Piraeus 18536
Greece
Phone: +30 (0)210-4530240
Email: sale@dialoguetoolkit.com
Url: www.agv.gr
Via Novara 10 / B-C
20013 Magenta
Milano
Italy
Phone: +39 02 97298663
Fax: +39 02 97291855
Email: sale@dialoguetoolkit.com
Url: www.indra.it
Distributor for Lithuania, Estonia & Latvia
Serveces g. 2-27
02121 Vilnius
Lithuania
Phone: +370 (5) 210 22 74
Fax: 370 (5) 210 22 75
Email: sale@dialoguetoolkit.com
Url: tekknow.lt
Distributor for Israel, Moldova, Kosovo, Iceland, Hungary, Slovenia, Romania, Bulgaria & Malta
Buitenvaart 1411
Hoogeveen 7905 SJ
The Netherlands
Phone: +31(0)528 234 084
Fax: +31(0)528 234 084
Email: sale@dialoguetoolkit.com
Url: www.www.dialoguetoolkit.com
Bijsterhuizen 2152
6604 LG Wijchen
the Netherlands
Phone: +31 (0)24 648 93 80
E-mail: sale@dialoguetoolkit.com
Url: www.pdgastechnology.nl
Steenspil 8
4661 TZ Halsteren
The Netherlands
Phone: +31(0)85 0074200
E-mail: sale@dialoguetoolkit.com
Url: www.bergen-ip.eu
Energieweg 14
4691SG Tholen
The Netherlands
Phone: +31(0)85 0074200
E-mail: sale@dialoguetoolkit.com
Url: www.bergen-ip.eu
Strandgata 15A
4307 Sandnes
Phone: +47 91135785
Email: sale@dialoguetoolkit.com
Url: hydraserv.no
ul. Zalogowa 17
Gdansk 80-557
Poland
Phone: +48 58 522 03 80, -81
Fax: +48 58 342 20 10
Email: sale@dialoguetoolkit.com
Url: www.verdigroup.pl
Estrada Nacional 10
Centro Empresarial SADO
Internacional Armazem C 19
2910-809 Setúbal
Portugal
Phone: +351 919 582643
Email: sale@dialoguetoolkit.com
Url: www.arcamo.com
Distributor for Serbia, Croatia, Bosnia & Herzegovina, Montenegro, North Macedonia & Albania
Cara Dusana 205A
11080 Belgrade
Serbia
Phone: +381 60 46 56 086
Email: sale@dialoguetoolkit.com
Url: www.timfluid.com
Partizánska Ľupča 552
032 15 Partizánska Ľupča
Slovak Republic
Phone: +421 903 735 360
Email: sale@dialoguetoolkit.com
Url: www.ecmsystems.sk
C/ Sebastián Elcano 32, 2ª Planta, Puerta 33
28012 Madrid
Spain
Phone: +34 916 794 286
Fax: +34 916 794 287
Email: sale@dialoguetoolkit.com
Url: www.arcamo.com
Distributor for Sweden, Denmark & Faroe Islands
Metalgangen 13
2690 Karlslunde
Denmark
Phone: +45 7384 1230
Fax: +45 7384 1280
Email: sale@dialoguetoolkit.com
Url: pgflowteknik.dk
Distributor for Sweden, Denmark & Faroe Islands
Metalgangen 13
2690 Karlslunde
Denmark
Phone: +45 7384 1230
Fax: +45 7384 1280
Email: sale@dialoguetoolkit.com
Url: pgflowteknik.dk
An der Autobahn 15
D-28876 Oyten
Germany
Phone: +49 4207 699 40
Fax: +49 4207 6994 40
E-mail: sale@dialoguetoolkit.com
Url: www.hy-lok.de
Neumo Mühendislik ve Paslanmaz Çelik San. Tic. Ltd. Şti.
Birlik sanayi Sitesi 6. Cadde No:19
34520 Beylikdüzü/Istanbul
Turkey
Phone: +90 (212) 875 01 41
Fax: +90 (212) 875 23 13
Email: sale@dialoguetoolkit.com
Url: www.neumo.com.tr/
Kirkhill Place
Kirkhill Industrial Estate
Dyce AB21 0GU
United Kingdom
Phone: +44 (0) 1224 775277
Fax: +44 (0) 1224 775040
Email: sale@dialoguetoolkit.com
Url: www.hylokuk.com
ST. Semenovskaya B., D49, APT/FLOOR/OFFICE I/5/16
107023 MOSCOW
RUSSIA
Phone: +7 495 517 7261
Fax: +7 495 360 8062
Email: sale@dialoguetoolkit.com
Url: www.fluid-line.ru