Выбор газового сварочного аппарата зависит не от одних цифр в характеристиках, а от задач, материалов и условий работы. Газовый сварочный листовой аппарат для ремонта тонкого и оборудования в мастерской может передаваться из комплекта для выездных работ. Оцените толщину металла, предполагаемую схему использования и доступность расходных материалов. Для точных операций важны конфорка и стабильная регулировка пламени. Для мобильных работ — возможность сборки массы, прочности соединений и безопасного закрепления баллонов при транспортировке.
Проверьте совместимость редукторов, шлангов и горелки с выбранным газом и необходимыми параметрами. Осмотрите соединения, маркировку и документацию производителя; сомнительные компоненты лучше не использовать. Важна и организация рабочего места: вентиляция, отсутствие горючих предметов рядом, исправные средства защиты. Это не мелочи. Они заботятся о безопасности и качестве. Сравнивайте наличие модели, следите за сервисным обслуживанием, запчастями и понятностью инструкции, а не только ценой. Иногда самый компактный комплект кажется исправным, пока не приходится долго работать с неудобной плитой. Поэтому заранее сопоставьте характеристики с реальными операциями и попросите квалифицированного специалиста проверить выбранную конфигурацию.
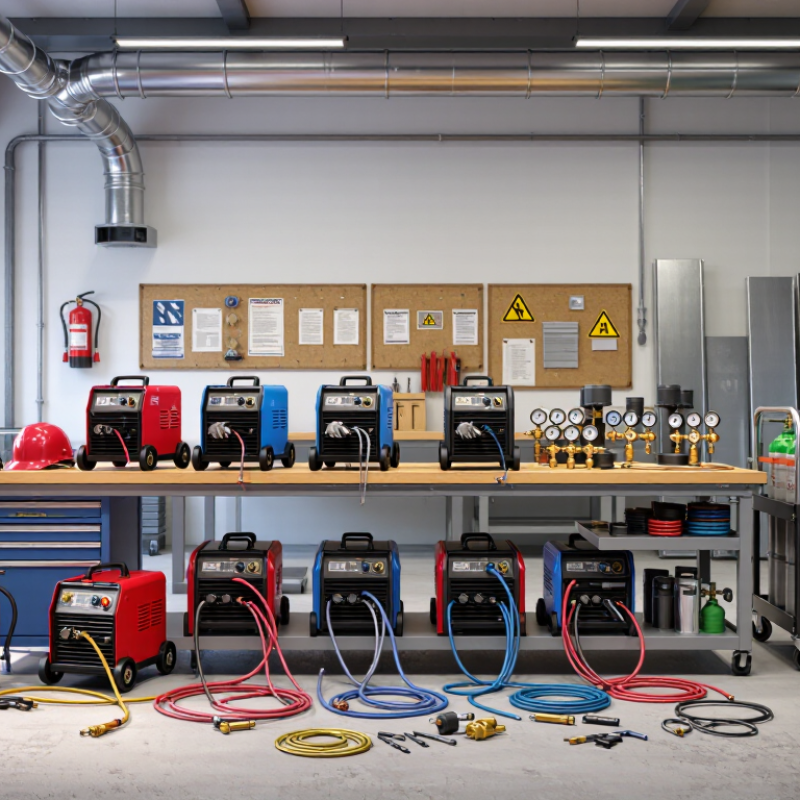
Газосварочный аппарат производит тепло в камерах сгорания топливного газа в кислороде. Редукторы снижают давление, сварочная горелка подает газ и образует пламя. Его источник нагревает крошки металла до образования сварочной ванны; Присадочный пруток включается отдельно, если ему нужно. Электрическая дуга здесь не используется.
Состав газа влияет на температуру и характер пламени. В Руководстве по сварке AWS для кислородно-ацетиленового пламени указан ориентир около 3200 °C ; Фактическое значение зависит от соблюдения правил и условий горения. Это профессиональный справочник, а не универсальная настройка для каждого металла. При подаче новичка часто работает только на яркость пламени. Это не всегда надёжный признак: важны также его форма, звук и поведение расплавленной кромки. Ошибиться легко.
Советы: Перед розжигом осмотрите шланги и переходники, проверьте соединения разрешённым раствором для проверки утечек. Держите рядом с очками очки, обеспечьте вентиляцию и воспользуйтесь предохранителями от обратного удара. Масло и кислородное оборудование несовместимы.
Как выбрать газовый сварочный аппарат?
Для нагревания и резкого воздействия кислородно-топливные комплекты: с ацетиленом или пропаном. Ацетилен удобен для тонких деталей и локального нагрева; пропан часто выбирают для пайки и более широкого прогрева. Согласно справочнику AWS по сварке, температура кислородно-ацетиленового пламени достигает примерно 3160 °С. Это справедливое значение, а не гарантия результата: обратите внимание на сопло, изменение давления и состояние конфорок. Есть нюанс. В комплект должны входить совместимые редукторы, шланги и средства защиты от обратного воздействия пламени; соединения проверяйте перед началом работы.
Для сварки в защитной среде используйте другое оборудование: источник тока, горелку и подачу газа. Аргон обычно используется для освещения и нержавеющей стали, а также смесей аргона с углекислым газом — для многих работ по стали. Чистый CO₂ может давать более интенсивное разбрызгивание, поэтому выбор смесей зависит от металла и требуемого количества. Технические рекомендации AWS по сварке в защитных газах поддерживают уровень стабильного расхода и защищают дуги от сквозняка. Слишком сильный поток тоже мешает: он может втягивать воздух в зону сварки. Подбирайте расход по диаметру сопла и условия работы, сверяясь с инструкцией по эксплуатации оборудования.
При выборе газового сварочного аппарата руководствуйтесь не только настройками. Важнее, подходит для ее глубины и типа металла. Для тонкого листа избыточный нагрев быстро деформирует кромку. Для массивной детали недостаточная мощность увеличивает время работы и не требует необходимого прогрева. Ориентируйтесь на технические характеристики оборудования и рекомендации по материалу.
Регулировка пламени должна быть плавной и приемлемой. Проверьте, можно ли устойчиво получить мягкое нейтральное пламя и изменить его резкость без резких скачков. На практике это удобно делать на пробном куске металла: наблюдайте за цветом и формой факела, а затем проверяйте, как нагревается поверхность. Мелочь, но полезно.
Уточните, для какого горючего газа и подготовьте горелку, шланги и редукторы. Их параметры должны соответствовать друг другу и требованиям производителя. Перед работой осмотрите соединения, обеспечьте вентиляцию и наденьте ремешок на очки. Не выбирайте устройство с одной цифровой громкостью: регулировка звука и стабильность пламени часто имеют важное значение. А вот подход, который приводит к тому, что всё равно приходится подбирать под конкретную деталь.
При выборе комплекта проверьте не только тип газа , но и параметры каждого узла: допустимое входное давление редуктора, рабочее давление и расход горелки. Эти значения должны быть указаны в паспортах; Расход преобразования обычно в литрах в минуту. ISO 2503 устанавливает требования к редукторам для газовых баллонов, а ISO 5172 — к газовым сварочным горелкам. Ориентируйтесь на маркировку газа и тип соединений, а не на внешнее сходство штуцеров. Ошибка здесь не всегда сразу заметна.
Проверьте резьбу, уплотнение и диапазон давления, указанный на баллоне. Не подбирайте переходник на глаз. Для пропана и подачи газа подходят специальные редукторы и шланги, совместимые с соответствующим газом; загрязнение кислородного оборудования маслом особенно опасно. Уточните также крепление выбранной газовой плиты и соблюдайте ее расход к редуктору. Например, если в паспорте плиты указано 120 л/ч, сопоставьте это значение с диапазоном подачи редуктора, а не только с его максимальным давлением. Проверка занимает минуты. И всё же я бы перепроверил маркировку после сборки: на пробе именно мелкие несоответствия часто пропускают.
При выборе газового сварочного аппарата важно оценивать не только мощность и комплектацию. Проверьте состояние редукторов, шлангов и соединений: наличие трещин, заломов и следов износа — поводок замените деталь. Перед работой соединений проверяйте мыльным раствором, никогда не допускайте возгорания. Пузырьки означают утечку. Работу не начинают.
Баллоны устанавливаются вертикально и фиксируются от падения. Держите их вдали от нагретых поверхностей и зажгите их, хорошо проветривайте помещение. Кислородная арматура должна оставаться чистой: масло и жир рядом с ней опасны. Используйте защитные очки, перчатки и одежду, закрывая чехол. Это не формальность.
Перед зажиганием горелки ознакомьтесь с инструкцией по ее оборудованию и убедитесь, что рядом нет горючих материалов. Если пламя ведет себя необычно, появился запах газа или шланг нагрелся, сократите работу и безопасно перекройте подачу. Неисправность не стоит «проверять ещё минуту» — я сам раньше недооценивал такие паузы. По окончании работы закройте вентили и дайте оборудованию остыть. Обслуживание поручайте специалисту.
OSHA допускает два варианта хранения: размещение кислородных и топливно-газовых баллонов на расстоянии не менее 20 футов друг от друга или использование соответствующей негорючей перегородки.
Альтернативный вариант с барьером требует высоты не менее 5 футов и огнестойкости не менее 30 минут. Значение 0 футов указывает на то, что OSHA не устанавливает минимальный зазор для этого варианта — это не означает, что баллоны можно размещать рядом без требуемого барьера. Источник: OSHA 29 CFR 1910.253(b)(4)(iii).
1 Hayotsrim Street
Nahariya 22311
Israel
Phone: +972 (0)4 9855 121/ 111/ 176
Fax: +972 (0)4 9855 175
Email: sale@dialoguetoolkit.com
Url: www.egmo.co.il
1 Hayotsrim Street
Nahariya 22311
Israel
Phone: +972 (0)4 9855 121/ 111/ 176
Fax: +972 (0)4 9855 175
Email: sale@dialoguetoolkit.com
Url: www.egmo.co.il
An der Autobahn 15
D-28876 Oyten
Germany
Phone: +49 4207 699 40
Fax: +49 4207 6994 40
E-mail: sale@dialoguetoolkit.com
Url: www.hy-lok.de
Distributor in Belgium
Avenue Lavoisier 18B
1300 Wavre
Belgium
Phone: +32(0)471 93 43 12
Email: sale@dialoguetoolkit.com
Url: www.cameco-tubings.be
Distributor in Belgium Flanders
Steenspil 8
4661 TZ Halsteren
The Netherlands
Phone: +31(0)85 0074200
E-mail: sale@dialoguetoolkit.com
Url: www.bergen-ip.eu
Sklarska 70
435 42Litvinov
Czech Republic
Phone: +420 602 110 208
Email: sale@dialoguetoolkit.com
Url: www.hacomost.cz
Rusthollarinkatu 8
Espoo FIN-02270
Finland
Phone: +358 (0) 106137100
Fax: +358 (0) 106137701
Email: sale@dialoguetoolkit.com
Url: www.avs-yhtiot.fi
ZI du Val d’Argent
11 rue Guy Moquet
95100 Argenteuil
France
Phone: +33 1 30 25 94 20
Fax: +33 1 30 25 94 59
Email: sale@dialoguetoolkit.com
Url: defa-inox.fr
An der Autobahn 15
Oyten D-28876
Germany
Phone: +49 – 4207 – 69 94 – 0
Fax: +49 – 4207 – 69 94 – 40
Email: sale@dialoguetoolkit.com
Url: www.hy-lok.de
Skouze 14
Piraeus 18536
Greece
Phone: +30 (0)210-4530240
Email: sale@dialoguetoolkit.com
Url: www.agv.gr
Via Novara 10 / B-C
20013 Magenta
Milano
Italy
Phone: +39 02 97298663
Fax: +39 02 97291855
Email: sale@dialoguetoolkit.com
Url: www.indra.it
Distributor for Lithuania, Estonia & Latvia
Serveces g. 2-27
02121 Vilnius
Lithuania
Phone: +370 (5) 210 22 74
Fax: 370 (5) 210 22 75
Email: sale@dialoguetoolkit.com
Url: tekknow.lt
Distributor for Israel, Moldova, Kosovo, Iceland, Hungary, Slovenia, Romania, Bulgaria & Malta
Buitenvaart 1411
Hoogeveen 7905 SJ
The Netherlands
Phone: +31(0)528 234 084
Fax: +31(0)528 234 084
Email: sale@dialoguetoolkit.com
Url: www.www.dialoguetoolkit.com
Bijsterhuizen 2152
6604 LG Wijchen
the Netherlands
Phone: +31 (0)24 648 93 80
E-mail: sale@dialoguetoolkit.com
Url: www.pdgastechnology.nl
Steenspil 8
4661 TZ Halsteren
The Netherlands
Phone: +31(0)85 0074200
E-mail: sale@dialoguetoolkit.com
Url: www.bergen-ip.eu
Energieweg 14
4691SG Tholen
The Netherlands
Phone: +31(0)85 0074200
E-mail: sale@dialoguetoolkit.com
Url: www.bergen-ip.eu
Strandgata 15A
4307 Sandnes
Phone: +47 91135785
Email: sale@dialoguetoolkit.com
Url: hydraserv.no
ul. Zalogowa 17
Gdansk 80-557
Poland
Phone: +48 58 522 03 80, -81
Fax: +48 58 342 20 10
Email: sale@dialoguetoolkit.com
Url: www.verdigroup.pl
Estrada Nacional 10
Centro Empresarial SADO
Internacional Armazem C 19
2910-809 Setúbal
Portugal
Phone: +351 919 582643
Email: sale@dialoguetoolkit.com
Url: www.arcamo.com
Distributor for Serbia, Croatia, Bosnia & Herzegovina, Montenegro, North Macedonia & Albania
Cara Dusana 205A
11080 Belgrade
Serbia
Phone: +381 60 46 56 086
Email: sale@dialoguetoolkit.com
Url: www.timfluid.com
Partizánska Ľupča 552
032 15 Partizánska Ľupča
Slovak Republic
Phone: +421 903 735 360
Email: sale@dialoguetoolkit.com
Url: www.ecmsystems.sk
C/ Sebastián Elcano 32, 2ª Planta, Puerta 33
28012 Madrid
Spain
Phone: +34 916 794 286
Fax: +34 916 794 287
Email: sale@dialoguetoolkit.com
Url: www.arcamo.com
Distributor for Sweden, Denmark & Faroe Islands
Metalgangen 13
2690 Karlslunde
Denmark
Phone: +45 7384 1230
Fax: +45 7384 1280
Email: sale@dialoguetoolkit.com
Url: pgflowteknik.dk
Distributor for Sweden, Denmark & Faroe Islands
Metalgangen 13
2690 Karlslunde
Denmark
Phone: +45 7384 1230
Fax: +45 7384 1280
Email: sale@dialoguetoolkit.com
Url: pgflowteknik.dk
An der Autobahn 15
D-28876 Oyten
Germany
Phone: +49 4207 699 40
Fax: +49 4207 6994 40
E-mail: sale@dialoguetoolkit.com
Url: www.hy-lok.de
Neumo Mühendislik ve Paslanmaz Çelik San. Tic. Ltd. Şti.
Birlik sanayi Sitesi 6. Cadde No:19
34520 Beylikdüzü/Istanbul
Turkey
Phone: +90 (212) 875 01 41
Fax: +90 (212) 875 23 13
Email: sale@dialoguetoolkit.com
Url: www.neumo.com.tr/
Kirkhill Place
Kirkhill Industrial Estate
Dyce AB21 0GU
United Kingdom
Phone: +44 (0) 1224 775277
Fax: +44 (0) 1224 775040
Email: sale@dialoguetoolkit.com
Url: www.hylokuk.com
ST. Semenovskaya B., D49, APT/FLOOR/OFFICE I/5/16
107023 MOSCOW
RUSSIA
Phone: +7 495 517 7261
Fax: +7 495 360 8062
Email: sale@dialoguetoolkit.com
Url: www.fluid-line.ru