Elegir entre las 7 Mejores Máquinas de Moldeo Por Soplado Y Estiramiento exige mirar más allá del precio. Una botella transparente puede revelar mucho. Su cuello debe salir uniforme, las paredes deben mantener el mismo espesor y cada ciclo debe repetirse con precisión. En una línea real, el ruido del neumático, la temperatura del horno y el consumo energético influyen diariamente.
El ingeniero Georg Steinbichler, reconocido especialista en tecnologías de transformación de plásticos, ha señalado: “La eficiencia comienza con un proceso estable y controlado”. Esa idea orienta esta selección de equipos para el sector del Moldeo Por Soplado Y Estiramiento. Se consideran velocidad, compatibilidad con PET, facilidad de mantenimiento, control de preformas y reducción de desperdicios. También importa la experiencia del operador. Una máquina avanzada no corrige por completo una configuración deficiente.
Hay detalles pequeños.
Una boquilla mal ajustada puede deformar cientos de envases. Un horno irregular puede producir zonas débiles, aunque la botella parezca perfecta. Por eso, cada modelo merece una evaluación técnica, no una admiración rápida. Conviene revisar pruebas de producción, disponibilidad de repuestos y asistencia local. Sería ingenuo afirmar que existe una máquina ideal para todas las plantas. El volumen, el diseño del envase y la calidad del aire cambian la decisión. Incluso esta guía puede quedarse corta frente a una instalación específica. Sin embargo, ofrece un punto de partida práctico para comparar rendimiento, estabilidad y costes operativos con mayor criterio.
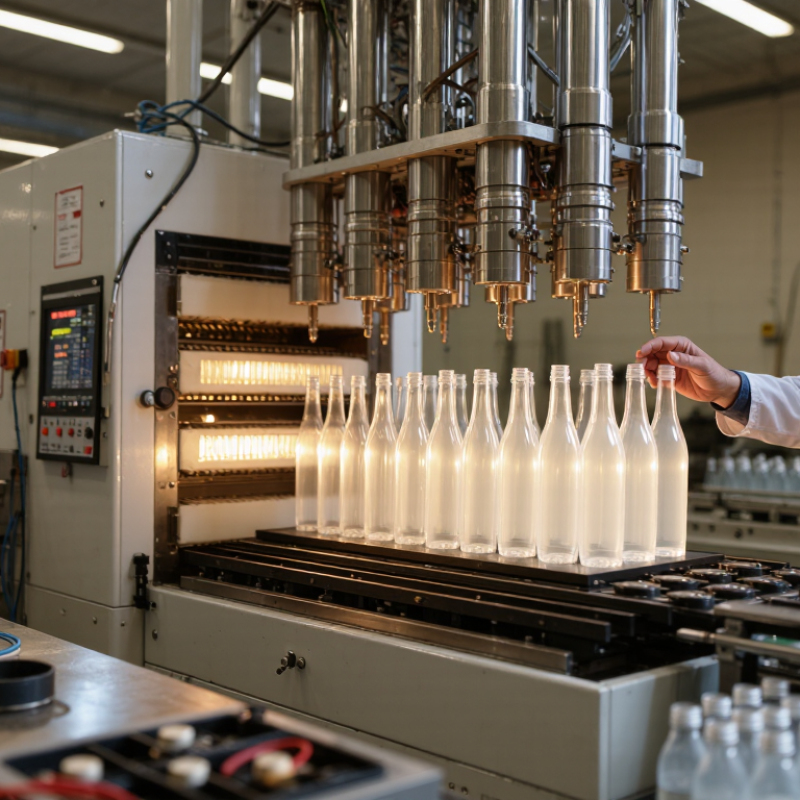
Las máquinas de moldeo por soplado y estiramiento fabrican envases huecos mediante calor, elongación y aire comprimido. Trabajan con una preforma termoplástica, generalmente de PET, que se calienta hasta adquirir flexibilidad. Después, una varilla la estira verticalmente y el aire comprimido expande el material contra las paredes del molde.
El molde define la forma, el volumen y algunos detalles del envase. El estiramiento mejora la resistencia y distribuye mejor el material. Por eso, estas máquinas producen recipientes ligeros, transparentes y capaces de soportar cierta presión interna. No son simples sopladores. Integra hornos, moldes, sistemas neumáticos, controles de temperatura y mecanismos de expulsión.
En una línea industrial, el rendimiento depende de varios factores. La humedad de la materia prima puede provocar defectos visibles. Una temperatura irregular genera zonas débiles o paredes desiguales. También influyen en la velocidad de estiramiento, la presión del aire y el diseño de la preforma. Conviene revisar cada parámetro con pruebas reales, no únicamente con datos del fabricante. A veces, una configuración rápida reduce el consumo, pero aumenta las piezas rechazadas. Es un detalle fácil de subestimar.
La experiencia del operador sigue siendo importante. Debe observar el grosor, el brillo, la base y la estabilidad dimensional de cada lote. Los equipos más adecuados ofrecen ajustes precisos, mantenimiento accesible y registros verificables. Una evaluación seria también considera el consumo energético, la seguridad operativa y la disponibilidad de repuestos compatibles.

Las máquinas de moldeo por soplado y estiramiento calientan las preformas, las estiran con una varilla y las expanden con aire comprimido para formar envases ligeros de PET. El gráfico muestra el rendimiento de referencia calculado para siete configuraciones de máquina sin utilizar datos de la empresa o la marca.
La producción de referencia se calcula como: cavidades × 3600 ÷ tiempo de ciclo. La producción real depende del diseño del contenedor, el material de la preforma, la eficiencia del calentamiento, el enfriamiento y la configuración de la máquina.
7 Mejores Máquinas de Moldeo por Soplado y Estiramiento
Criterios técnicos para seleccionar la máquina más adecuada
La elección de una máquina exige relacionar el envase con la capacidad real de producción. En planta, conviene definir volumen, geometría, material y tolerancias antes de comparar modelos. Una botella de 500 mililitros no requiere los mismos parámetros que un recipiente de cinco litros. También deben revisarse la fuerza de cierre, las dimensiones del molde y la carrera de estiramiento. Son detalles pequeños. Eviten compras costosas.
La unidad de calentamiento merece una revisión cuidadosa. Una distribución térmica irregular puede generar paredes débiles, deformaciones o variaciones de peso. Solicite pruebas con sus propias preformas y mida espesor, transparencia y resistencia. La presión de soplado, el caudal de aire y el tiempo de ciclo deben aparecer en datos verificables. Una cifra máxima de producción puede ser poco útil si exige trabajar continuamente al límite.
La eficiencia energética incluye hornos, compresores y sistemas de recuperación de aire. El acceso a resistencias, válvulas y sensores influye directamente en el mantenimiento diario. Conviene comprobar disponibilidad de repuestos, capacitación técnica y trazabilidad de alarmas. La máquina debe incorporar protecciones y controles compatibles con las normas de seguridad aplicables. A veces se sobrevalora la velocidad y se olvida la estabilidad. Ese error merece reflexión: producir más unidades no compensar una tasa elevada de rechazo ni paradas frecuentes. Las pruebas de aceptación deben registrar consumo, ruido, cambios de formato y calidad durante varias horas.
| Rango | Configuración de la máquina | Tipo de proceso | Rango de salida típico | Volumen típico del contenedor | Número típico de cavidades | Materiales adecuados | Presión de conformado típica | Perfil energético | Fortalezas técnicas clave | Mejor aplicación | Criterios principales de selección |
|---|---|---|---|---|---|---|---|---|---|---|---|
| 1 | Máquina de moldeo por soplado y estiramiento con recalentamiento de PET de dos etapas | Recalentamiento de preformas por inyección, estiramiento biaxial y moldeo por soplado. | 10.000–30.000 botellas/hora | 200 ml–2,0 L | 2–16 cavidades | PET y mezclas de PET reciclado | 25–40 bar | Consumo moderado a bajo por botella cuando está equipado con calentamiento infrarrojo optimizado y recuperación de calor. | Excelente claridad, relación resistencia-peso y consistencia dimensional. | Botellas de gran volumen para agua, bebidas carbonatadas y aceites comestibles. | Diseño de preformas, uniformidad de la temperatura del horno, precisión de la varilla de estiramiento, número de cavidades, recuperación de aire y control del peso de las botellas. |
| 2 | Máquina rotativa de moldeo por soplado y estirado por inyección | Moldeo por inyección, estirado y soplado integrado en un sistema rotatorio. | 4.000–18.000 contenedores/hora | 30 ml–1,5 L | 2–12 cavidades | PET, PP y grados seleccionados de copoliéster | 20–35 bar | Eficiente para la producción integrada porque se puede reducir la manipulación y el recalentamiento por separado de las preformas. | Recorrido de material corto, acabado preciso del cuello y logística de preformas reducida | Envases para productos farmacéuticos, cosméticos, de cuidado personal y especializados. | Equilibrio del ciclo de inyección, tiempo de cambio de molde, precisión del acabado del cuello, compatibilidad con salas blancas y flexibilidad de producción. |
| 3 | Máquina de moldeo por soplado de extrusión continua | Extrusión continua de una preforma seguida del cierre del molde y soplado de aire. | 300–2.500 contenedores/hora | 50 ml–30 L | 1–8 cavidades | HDPE, LDPE, PP, PVC y polímeros de ingeniería seleccionados | 6–12 bares | Moderado; la demanda de energía depende de la temperatura de extrusión, el diseño del husillo y la carga de refrigeración. | Diseño de proceso sencillo y apto para una amplia gama de formas y estructuras de pared. | Botellas, bidones, contenedores técnicos y envases para el hogar. | Capacidad de la extrusora, programación de la preforma, diseño del cabezal de extrusión, reducción de rebabas, eficiencia de enfriamiento y tiempo de residencia del material. |
| 4 | Máquina de moldeo por soplado y extrusión con cabezal acumulador | El polímero fundido se acumuló en una cabeza y se descargó como una preforma controlada. | 20–400 contenedores/hora | 5–1.500 L | 1–4 cavidades | HDPE, PP, ABS, PC y otros termoplásticos procesables por fusión. | 5–10 bar | De moderado a alto debido a los grandes volúmenes de fusión y los prolongados requisitos de calentamiento. | Maneja contenedores grandes, secciones de paredes gruesas y un alto caudal de fusión. | Tanques industriales, bidones grandes, conductos para automóviles y piezas huecas de gran tamaño. | Capacidad del acumulador, fuerza de cierre, dimensiones máximas del molde, centrado del cabezal de extrusión, control del espesor de la pared y tiempo de enfriamiento. |
| 5 | Máquina de moldeo por soplado de extrusión servohidráulica eléctrica | Moldeo por extrusión-soplado con movimiento servocontrolado y ejes de proceso programables. | 600–4.000 contenedores/hora | 100 ml–10 L | 1–12 cavidades | Polietileno de alta densidad (HDPE), polipropileno (PP), PETG, PVC y poliolefinas recicladas. | 6–12 bares | Inferior a los sistemas hidráulicos convencionales cuando se utilizan servomotores de velocidad variable y sistemas regenerativos. | Alta repetibilidad, respuesta rápida y control mejorado de los movimientos de la pinza y la preforma. | Embalaje para el hogar, la automoción y la industria, de volumen medio a alto. | Respuesta servo, control programable de la preforma, automatización del cambio de molde, eficiencia del sistema hidráulico y acceso para mantenimiento. |
| 6 | Máquina de moldeo por soplado y coextrusión multicapa | Coextrusión de dos o más capas de polímero en una preforma compuesta. | 200–2000 contenedores/hora | 100 ml–25 L | 1–8 cavidades | Combinaciones de HDPE, EVOH, PP, PA y capas de unión | 6–12 bares | De moderada a alta debido a que múltiples extrusoras y zonas de temperatura operan simultáneamente. | Mejora del rendimiento de barrera, resistencia química e integración de contenido reciclado. | Sistemas de combustible, envases químicos, recipientes para alimentos y productos sensibles al oxígeno. | Precisión del espesor de la capa, distribución de la capa barrera, compatibilidad del material, procedimiento de purga, diseño del cabezal de extrusión y control de desechos. |
| 7 | Máquina de moldeo por soplado y estiramiento lineal de lotes pequeños | Estirado de preformas recalentadas y moldeo por soplado en una disposición lineal de estaciones. | 500–6.000 botellas/hora | 50 ml–5 L | 1–6 cavidades | PET, rPET y determinados grados de poliéster biodegradable o especial. | 20–35 bar | Moderado; las zonas de calefacción optimizadas y la recuperación de aire comprimido pueden reducir los costos operativos. | Formatos flexibles y un coste de entrada relativamente bajo para volúmenes de producción pequeños y medianos. | Operaciones de puesta en marcha, envasado por contrato, productos de temporada y múltiples formatos de botella. | Tiempo de cambio, intercambiabilidad de moldes, control de calentamiento de preformas, consumo de aire, acceso del operador y expansión de capacidad futura. |
Las 7 mejores máquinas de moldeo por soplado y estiramiento destacan por su adaptación al material, al volumen y al diseño del envase. La elección correcta exige observar el consumo energético, la estabilidad térmica y la facilidad de mantenimiento.
En una planta con producción media, una máquina eléctrica de una etapa ofrece precisión y menor desperdicio. Una versión hidráulica puede resultar útil cuando se necesita una estructura resistente y una inversión inicial controlada.
Conviene revisar el sistema de cierre con atención.
Para fabricar botellas de PET ligeras, la máquina de estiramiento-soplado de dos etapas suele proporcionar un buen equilibrio entre velocidad y acabado. La máquina servoasistida permite ajustar la presión con mayor precisión. La de doble cavidad ocupa menos espacio por unidad producida.
Una máquina rotativa encaja mejor en líneas de gran volumen, donde cada segundo afecta el rendimiento.
También existe el modelo modular, práctico para cambiar moldes y probar diferentes formatos.
La séptima opción es la máquina compacta para laboratorio o pequeñas series . Permite evaluar una preforma, medir el espesor y detectar deformaciones antes de ampliar la producción.
Comprobó que una ficha técnica atractiva no siempre garantiza resultados constantes. El operador también influye. Mucho.
Antes de comprar, conviene solicitar muestras reales y revisar el consumo de aire comprimido. Un molde mal alineado puede arruinar cientos de envases. La capacitación, los repuestos disponibles y el acceso al servicio técnico pesan tanto como la velocidad anunciada.
Comparar siete máquinas exige separar rendimiento, costo total y aplicación industrial. Las tecnologías de extrusión, inyección-estirado-soplado y moldeo multicapa responden a necesidades distintas. Una línea para botellas de PET puede superar los 20.000 envases por hora, mientras una máquina para piezas técnicas prioriza la precisión y estabilidad dimensional. El informe Smithers, The Future of PET Packaging to 2028 , proyecta un crecimiento anual cercano al 3,5% para este mercado. La demanda existe, pero no justifica comprar la opción más rápida.
El coste real incluye moldes, aire comprimido, electricidad, mantenimiento y desperdicio. PMMI, en su Packaging Machinery Economic Outlook 2024 , señala que la automatización y la eficiencia energética siguen impulsando la inversión industrial. En planta, conviene registrar kilovatios hora por cada mil envases, no solo unidades por minuto. Una máquina con menor velocidad puede reducir los rechazos y cambios de formato. Parece contradictorio, pero ocurre.
Para envases ligeros, el estiramiento mejora la distribución del material y puede reducir el consumo de resina. Para bidones, conductos o piezas huecas grandes, la extrusión ofrece mayor flexibilidad. Plastics Europe indicó en su informe de 2024 que la producción europea de plásticos alcanzó aproximadamente 54 millones de toneladas en 2023. Ese volumen presiona a los fabricantes para controlar residuos y energía. Aun así, los datos comerciales no siempre reflejan paradas, ajustes manuales o formación técnica. Ahí una comparativa puede fallar. La prueba con el molde real sigue siendo decisiva.
7 Mejores Máquinas de Moldeo por Soplado y Estiramiento
El rendimiento de estas máquinas depende más del mantenimiento diario que de su velocidad máxima. Antes de cada turno, conviene revisar mangueras, conexiones neumáticas, sensores y zonas de calentamiento. Una fuga pequeña puede elevar el consumo energético y alterar el espesor del envase. También deben limpiarse los moldes cuando aparecen residuos, marcas o deformaciones visibles.
La seguridad exige resguardos cerrados, paradas de emergencia accesibles y señalización clara. El operador debe comprobar que ninguna herramienta permanece dentro del área de moldeo. Parece sencillo. Sin amores. Las revisiones eléctricas requieren personal cualificado y registros verificables. Además, la formación debe incluir bloqueo de energías, uso de protección auditiva y respuesta ante temperaturas anormales.
Para mejorar la eficiencia, es útil controlar tiempos de ciclo, presión de aire, temperatura y porcentaje de rechazo. Los datos permiten detectar cambios antes de que detengan la producción. Sin embargo, un registro incompleto puede generar decisiones equivocadas. A veces ocurre por prisa. Debe corregirse. Una inspección semanal más profunda ayuda a identificar el desgaste en válvulas, sellos y sistemas de estiramiento. Conviene comparar los resultados con las especificaciones técnicas y ajustar solo una variable cada vez. Esa disciplina reduce el desperdicio y facilita encontrar la causa real de una falla.
1 Hayotsrim Street
Nahariya 22311
Israel
Phone: +972 (0)4 9855 121/ 111/ 176
Fax: +972 (0)4 9855 175
Email: sale@dialoguetoolkit.com
Url: www.egmo.co.il
1 Hayotsrim Street
Nahariya 22311
Israel
Phone: +972 (0)4 9855 121/ 111/ 176
Fax: +972 (0)4 9855 175
Email: sale@dialoguetoolkit.com
Url: www.egmo.co.il
An der Autobahn 15
D-28876 Oyten
Germany
Phone: +49 4207 699 40
Fax: +49 4207 6994 40
E-mail: sale@dialoguetoolkit.com
Url: www.hy-lok.de
Distributor in Belgium
Avenue Lavoisier 18B
1300 Wavre
Belgium
Phone: +32(0)471 93 43 12
Email: sale@dialoguetoolkit.com
Url: www.cameco-tubings.be
Distributor in Belgium Flanders
Steenspil 8
4661 TZ Halsteren
The Netherlands
Phone: +31(0)85 0074200
E-mail: sale@dialoguetoolkit.com
Url: www.bergen-ip.eu
Sklarska 70
435 42Litvinov
Czech Republic
Phone: +420 602 110 208
Email: sale@dialoguetoolkit.com
Url: www.hacomost.cz
Rusthollarinkatu 8
Espoo FIN-02270
Finland
Phone: +358 (0) 106137100
Fax: +358 (0) 106137701
Email: sale@dialoguetoolkit.com
Url: www.avs-yhtiot.fi
ZI du Val d’Argent
11 rue Guy Moquet
95100 Argenteuil
France
Phone: +33 1 30 25 94 20
Fax: +33 1 30 25 94 59
Email: sale@dialoguetoolkit.com
Url: defa-inox.fr
An der Autobahn 15
Oyten D-28876
Germany
Phone: +49 – 4207 – 69 94 – 0
Fax: +49 – 4207 – 69 94 – 40
Email: sale@dialoguetoolkit.com
Url: www.hy-lok.de
Skouze 14
Piraeus 18536
Greece
Phone: +30 (0)210-4530240
Email: sale@dialoguetoolkit.com
Url: www.agv.gr
Via Novara 10 / B-C
20013 Magenta
Milano
Italy
Phone: +39 02 97298663
Fax: +39 02 97291855
Email: sale@dialoguetoolkit.com
Url: www.indra.it
Distributor for Lithuania, Estonia & Latvia
Serveces g. 2-27
02121 Vilnius
Lithuania
Phone: +370 (5) 210 22 74
Fax: 370 (5) 210 22 75
Email: sale@dialoguetoolkit.com
Url: tekknow.lt
Distributor for Israel, Moldova, Kosovo, Iceland, Hungary, Slovenia, Romania, Bulgaria & Malta
Buitenvaart 1411
Hoogeveen 7905 SJ
The Netherlands
Phone: +31(0)528 234 084
Fax: +31(0)528 234 084
Email: sale@dialoguetoolkit.com
Url: www.www.dialoguetoolkit.com
Bijsterhuizen 2152
6604 LG Wijchen
the Netherlands
Phone: +31 (0)24 648 93 80
E-mail: sale@dialoguetoolkit.com
Url: www.pdgastechnology.nl
Steenspil 8
4661 TZ Halsteren
The Netherlands
Phone: +31(0)85 0074200
E-mail: sale@dialoguetoolkit.com
Url: www.bergen-ip.eu
Energieweg 14
4691SG Tholen
The Netherlands
Phone: +31(0)85 0074200
E-mail: sale@dialoguetoolkit.com
Url: www.bergen-ip.eu
Strandgata 15A
4307 Sandnes
Phone: +47 91135785
Email: sale@dialoguetoolkit.com
Url: hydraserv.no
ul. Zalogowa 17
Gdansk 80-557
Poland
Phone: +48 58 522 03 80, -81
Fax: +48 58 342 20 10
Email: sale@dialoguetoolkit.com
Url: www.verdigroup.pl
Estrada Nacional 10
Centro Empresarial SADO
Internacional Armazem C 19
2910-809 Setúbal
Portugal
Phone: +351 919 582643
Email: sale@dialoguetoolkit.com
Url: www.arcamo.com
Distributor for Serbia, Croatia, Bosnia & Herzegovina, Montenegro, North Macedonia & Albania
Cara Dusana 205A
11080 Belgrade
Serbia
Phone: +381 60 46 56 086
Email: sale@dialoguetoolkit.com
Url: www.timfluid.com
Partizánska Ľupča 552
032 15 Partizánska Ľupča
Slovak Republic
Phone: +421 903 735 360
Email: sale@dialoguetoolkit.com
Url: www.ecmsystems.sk
C/ Sebastián Elcano 32, 2ª Planta, Puerta 33
28012 Madrid
Spain
Phone: +34 916 794 286
Fax: +34 916 794 287
Email: sale@dialoguetoolkit.com
Url: www.arcamo.com
Distributor for Sweden, Denmark & Faroe Islands
Metalgangen 13
2690 Karlslunde
Denmark
Phone: +45 7384 1230
Fax: +45 7384 1280
Email: sale@dialoguetoolkit.com
Url: pgflowteknik.dk
Distributor for Sweden, Denmark & Faroe Islands
Metalgangen 13
2690 Karlslunde
Denmark
Phone: +45 7384 1230
Fax: +45 7384 1280
Email: sale@dialoguetoolkit.com
Url: pgflowteknik.dk
An der Autobahn 15
D-28876 Oyten
Germany
Phone: +49 4207 699 40
Fax: +49 4207 6994 40
E-mail: sale@dialoguetoolkit.com
Url: www.hy-lok.de
Neumo Mühendislik ve Paslanmaz Çelik San. Tic. Ltd. Şti.
Birlik sanayi Sitesi 6. Cadde No:19
34520 Beylikdüzü/Istanbul
Turkey
Phone: +90 (212) 875 01 41
Fax: +90 (212) 875 23 13
Email: sale@dialoguetoolkit.com
Url: www.neumo.com.tr/
Kirkhill Place
Kirkhill Industrial Estate
Dyce AB21 0GU
United Kingdom
Phone: +44 (0) 1224 775277
Fax: +44 (0) 1224 775040
Email: sale@dialoguetoolkit.com
Url: www.hylokuk.com
ST. Semenovskaya B., D49, APT/FLOOR/OFFICE I/5/16
107023 MOSCOW
RUSSIA
Phone: +7 495 517 7261
Fax: +7 495 360 8062
Email: sale@dialoguetoolkit.com
Url: www.fluid-line.ru







