Elegir una máquina para fabricar frascos de mascotas exige más que comparar precios o fotografías. En una planta real, cada detalle cuenta: la temperatura de preformas, la presión de soplado, el molde y el consumo eléctrico. Una variación de pocos grados puede deformar el cuello del frasco o generar paredes irregulares. Por eso, la decisión debe apoyarse en datos técnicos, pruebas de producción y experiencia verificable del fabricante.
El informe PlasticsEurope 2024 señala que el envase continúa siendo la principal aplicación de los plásticos en Europa, con cerca del 40% de la demanda. Además, Smithers, en su estudio The Future of PET Packaging to 2029, destaca el peso creciente del aligeramiento, el contenido reciclado y la eficiencia operativa. Estas tendencias influyen directamente en la selección de una sopladora PET. No basta con conocer la capacidad nominal. Hay que revisar ciclos por hora, estabilidad del horno, compatibilidad con rPET, consumo de aire y facilidad de mantenimiento.
También conviene observar la experiencia del proveedor. ¿Entrega muestras? ¿Ofrece asistencia durante la instalación? ¿Puedes demostrar resultados con frascos similares? Son preguntas sencillas, pero decisivas. Una máquina rápida puede perder valor si requiere ajustes constantes o produce demasiadas piezas rechazadas. No existe un equipo perfecto. Incluso una línea bien diseñada puede necesitar mejoras después de las primeras semanas. En esta guía analizamos las principales máquinas, sus ventajas, limitaciones y criterios de compra, con una mirada práctica, técnica y responsable.
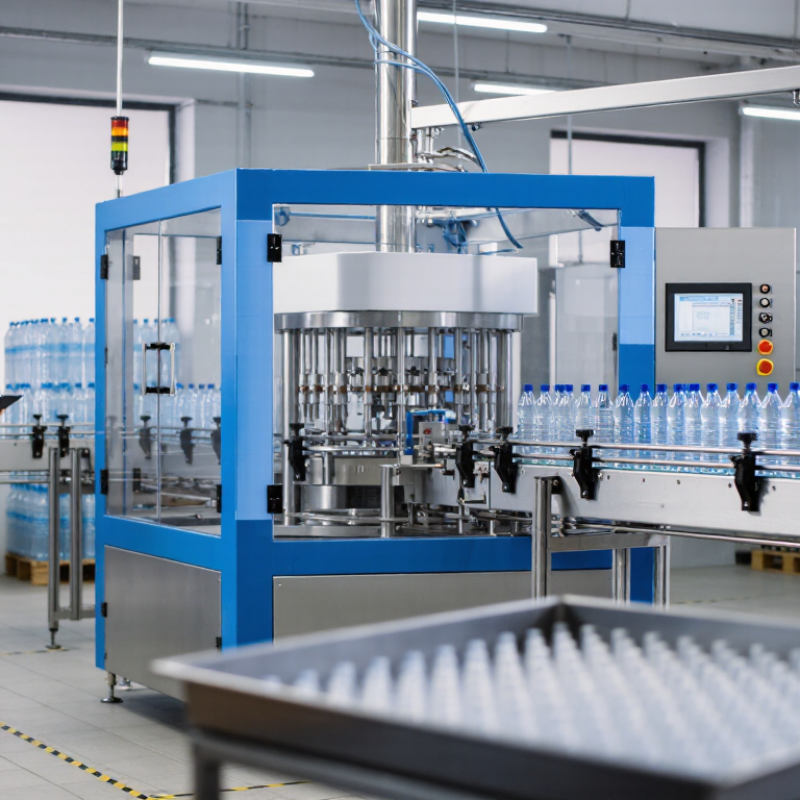
Elegir una Máquina Para Fabricar Frascos De Pet exige conocer el proceso y el producto final. Según PlasticsEurope, la producción mundial de plásticos alcanzó los 400,3 millones de toneladas en 2022. Esa aumenta escala la presión sobre el consumo energético y la recuperación de materiales.
Las máquinas de inyección producen preformas con peso y cuello muy precisos. Después, una sopladora de dos etapas calienta esas preformas y las estira dentro de un molde. Este sistema funciona bien para frascos ligeros, transparentes y resistentes. La tecnología de inyección-estirado-soplado ofrece un control dimensional superior, aunque requiere más equipos y ajustes.
La extrusión-soplado fabrica el envase directamente desde un tubo de plástico caliente. Resulta práctica para frascos con formas especiales, asas integradas o paredes más gruesas. Las líneas de una etapa reducen movimientos y espacio, pero pueden limitar la productividad en grandes volúmenes. Las de dos etapas suelen mejorar la estabilidad, aunque se consume más inversión y mantenimiento.
El informe de NAPCOR indicó una tasa de reciclaje de botellas PET cercana al 24,6% en Estados Unidos durante 2022. Por eso, conviene revisar los sistemas de recuperación, desperdicio y control térmico. Una cifra de producción alta no garantiza una eficiencia real. El molde puede ser excelente, pero una mala calibración arruina el cuello, genera rebabas y aumenta el rechazo. La selección debe considerar volumen, geometría, gramaje, energía disponible y capacidad técnica del personal.

Elegir una máquina para fabricar frascos de PET exige mirar más allá de la velocidad anunciada. La capacidad real depende del número de cavidades, el formato del envase y el tiempo de ciclo. El molde manda. Conviene comprobar qué cuellos, volúmenes y espesores pueden producir el equipo. Una máquina rápida puede perder eficiencia si genera demasiadas piezas rechazadas.
La presión y el caudal del aire comprimido también son decisivos. Una instalación estable ayuda a mantener las paredes uniformes y detalles definidos en cada frasco. Revisaría además el sistema de calentamiento, porque una distribución irregular de temperatura provoca deformaciones visibles. La energía pesa. Compare el consumo por unidad, no solo la potencia instalada. Ese dato ofrece una visión más confiable del costo operativo.
En la práctica, el mantenimiento suele definir la continuidad de la producción. Busque acceso sencillo a resistencias, sensores, válvulas y zonas de limpieza. El control automático facilita la repetición de parámetros, aunque no elimina la necesidad de supervisión técnica. También importa la disponibilidad de repuestos y la formación del personal. No existe una elección perfecta. A veces, comprar más capacidad parece prudente, pero puede aumentar el gasto y dejar recursos sin utilizar. Una prueba con el molde previsto revela más que una ficha comercial.
La elección depende del volumen, el molde y la estabilidad eléctrica disponible. Una máquina semiautomática requiere más intervención del operador, pero reduce la inversión inicial. Resulta adecuado para lotes pequeños, envases personalizados y plantas con cambios frecuentes. Hay una trampa: su producción real suele disminuir durante los ajustes y los cambios de formato.
La máquina automática integra alimentación, calentamiento, estirado y soplado con menor intervención humana. Según PMMI , la automatización en envases busca elevar la productividad, reducir errores y mejorar la trazabilidad del proceso. En la práctica, conviene medir botellas por hora, consumo de aire comprimido y porcentaje de rechazo, no solo la velocidad anunciada. También es importante el mantenimiento y la disponibilidad de repuestos. Depende del molde.
Los datos de Plastics Recyclers Europe muestran que los envases representan una parte relevante de la demanda europea de plásticos, aumentando la presión sobre eficiencia y reciclabilidad. Además, Grand View Research proyecta un crecimiento sostenido para el mercado mundial de botellas PET durante esta década. Para una operación mediana, la automatización puede ser rentable, aunque no siempre. Una línea sobredimensionada consume capital, espacio y energía sin producir más ventas. El cálculo debe incluir compresor, preformas, personal, moldes y paradas. A veces, una semiautomática bien configurada supera a una automática mal mantenida.
Elegir una máquina para fabricar frascos de PET exige mirar más allá de la velocidad anunciada. La capacidad real depende del volumen, el peso y el diseño del envase. Un equipo puede producir 2.000 frascos por hora en pruebas controladas. Sin embargo, esa cifra cambia con pausas, ajustes y rechazos. Conviene solicitar datos sobre producción continua y porcentaje de desperdicio. En una evaluación práctica, registraría unidades buenas durante ocho horas. Es más útil que observar una demostración breve.
Los moldes también determinan el rendimiento. Un molde de dos cavidades reduce la inversión inicial y facilita los cambios. Uno de cuatro cavidades aumenta la producción, pero exige mayor precisión y mantenimiento. El formato de 500 mililitros no se consume igual que un frasco de 1,5 litros. El espesor del PET, la rosca y la base afectan cada ciclo. Un cambio pequeño puede alterar la estabilidad del envase. Hay que probar el molde con las preformas realmente disponibles.
El consumo energético merece una medición independiente. El horno de calentamiento y el compresor suelen concentrar gran parte del gasto. Solicite el consumo en kilovatios-hora por cada mil unidades fabricadas. También revisa la presión de trabajo y la recuperación del calor. Un compresor sobredimensionado puede encarecer la operación sin mejorar la calidad. A veces, una máquina rápida consume demasiado durante turnos cortos. Esa contradicción obliga a comparar producción útil, energía y mantenimiento. Los números del fabricante orientan, pero no sustituyen una prueba en condiciones reales.
| Categoría de máquina | Recuento típico de caries | Capacidad de producción típica | Gama de botellas adecuadas | Tiempo típico de cambio de molde | Energía eléctrica instalada | Consumo típico de electricidad* | Requisito de aire comprimido | Aplicación recomendada |
|---|---|---|---|---|---|---|---|---|
| Moldeadora de soplado y estiramiento semiautomática | 1–2 cavidades | 500–1.500 botellas/hora | 0,25–2,0 L | 30–90 minutos | 12–25 kW | 25–45 kWh por cada 1.000 botellas | Aire a alta presión de 25 a 35 bares; generalmente requiere un compresor externo. | Pequeñas empresas, producción piloto y operaciones de temporada |
| Moldeadora por soplado y estirado compacta totalmente automática | 2 cavidades | 1.800–3.000 botellas/hora | 0,25–2,0 L | 25–60 minutos | 30–50 kW | 25–50 kWh por cada 1.000 botellas | Aire a alta presión de 25 a 35 bares; puede ser necesario aire a baja presión para la manipulación de preformas. | Pequeñas plantas de bebidas y producción por contrato de volumen moderado |
| Moldeadora totalmente automática de velocidad media | 4 cavidades | 4.500–7.000 botellas/hora | 0,25–2,0 L | 30–75 minutos | 55–90 kW | 28–55 kWh por cada 1.000 botellas | Aire a alta presión de 25 a 35 bares con flujo de aire estable y control de la humedad. | Producción regional de agua, refrescos y aceites comestibles |
| Moldeadora de producción de alta velocidad | 6 cavidades | 8.000–12.000 botellas/hora | 0,25–2,0 L | 35–90 minutos | 90–140 kW | 30–60 kWh por cada 1.000 botellas | Aire a alta presión de 25 a 35 bares; se requiere compresor y secador de alta capacidad. | Grandes plantas de bebidas con producción continua en varios turnos. |
| Moldeadora industrial de alta cavidad | 8–12 cavidades | 12.000–24.000 botellas/hora | 0,25–1,5 L | 45–120 minutos | 140–250 kW | 32–65 kWh por cada 1.000 botellas | Aire a alta presión de 25 a 35 bares; se recomienda el tratamiento y almacenamiento centralizado del aire. | Instalaciones de gran volumen para el envasado de agua embotellada y refrescos. |
| Moldeadora de alta eficiencia energética con recuperación de calor | 4–8 cavidades | 5.000–16.000 botellas/hora | 0,25–2,0 L | 30–90 minutos | 45–180 kW | 20–45 kWh por cada 1.000 botellas | Aire a alta presión de 25 a 35 bares; los sistemas de recuperación de presión pueden reducir la demanda de aire. | Plantas que priorizan menores costos operativos y menores emisiones de carbono |
Notas: Las cifras son rangos representativos de la industria para equipos de moldeo por inyección-estirado-soplado de PET. La producción real depende del tamaño de la botella, el peso de la preforma, el grado de resina, el diseño del molde, el perfil de calentamiento, la eficiencia de enfriamiento, la presión del aire, el tiempo de ciclo de la máquina y las condiciones de operación. Las cifras de consumo eléctrico incluyen la máquina principal y el sistema de calentamiento, pero pueden excluir compresores, enfriadores y transportadores auxiliares. Confirme las especificaciones finales con el proveedor del equipo antes de la compra.
Elegir una máquina para fabricar frascos de PET exige mirar más allá del precio inicial. En una evaluación práctica, conviene relacionar producción, consumo eléctrico y disponibilidad de repuestos. La capacidad anunciada debe compararse con frascos reales, no solo con cifras de catálogo. El precio inicial engaña.
Una sopladora puede producir millas de unidades por hora , pero también aumentar el gasto energético y el desgaste del molde. Revise el consumo por ciclo, la presión de aire y el tiempo de cambio. Un compresor mal dimensionado encarece cada frasco. También influyen en el costo del molde, los filtros y las resistencias de calentamiento.
La limpieza diaria evita residuos en el horno y defectos visibles en el envase. Cada semana conviene inspeccionar boquillas, sensores y conexiones neumáticas. El mantenimiento preventivo suele costar menos que una parada inesperada, aunque muchas empresas lo posponen.
Antes de comprar, solicite una prueba con su preforma, material y formato de frasco. Pida registros de producción, consumo y fallas. Verifique si existe asistencia técnica cercana y capacitación para los operadores. Un proveedor confiable explica límites, tolerancias y piezas críticas sin ocultar inconvenientes. Compare la vida útil estimada del molde con el volumen anual previsto. A veces se elige una máquina demasiado grande por temor a crecer, y termina trabajando parcialmente vacía. Ese error también consume capital. La decisión más rentable considera capacidad útil, mantenimiento accesible y estabilidad durante varios turnos.
1 Hayotsrim Street
Nahariya 22311
Israel
Phone: +972 (0)4 9855 121/ 111/ 176
Fax: +972 (0)4 9855 175
Email: sale@dialoguetoolkit.com
Url: www.egmo.co.il
1 Hayotsrim Street
Nahariya 22311
Israel
Phone: +972 (0)4 9855 121/ 111/ 176
Fax: +972 (0)4 9855 175
Email: sale@dialoguetoolkit.com
Url: www.egmo.co.il
An der Autobahn 15
D-28876 Oyten
Germany
Phone: +49 4207 699 40
Fax: +49 4207 6994 40
E-mail: sale@dialoguetoolkit.com
Url: www.hy-lok.de
Distributor in Belgium
Avenue Lavoisier 18B
1300 Wavre
Belgium
Phone: +32(0)471 93 43 12
Email: sale@dialoguetoolkit.com
Url: www.cameco-tubings.be
Distributor in Belgium Flanders
Steenspil 8
4661 TZ Halsteren
The Netherlands
Phone: +31(0)85 0074200
E-mail: sale@dialoguetoolkit.com
Url: www.bergen-ip.eu
Sklarska 70
435 42Litvinov
Czech Republic
Phone: +420 602 110 208
Email: sale@dialoguetoolkit.com
Url: www.hacomost.cz
Rusthollarinkatu 8
Espoo FIN-02270
Finland
Phone: +358 (0) 106137100
Fax: +358 (0) 106137701
Email: sale@dialoguetoolkit.com
Url: www.avs-yhtiot.fi
ZI du Val d’Argent
11 rue Guy Moquet
95100 Argenteuil
France
Phone: +33 1 30 25 94 20
Fax: +33 1 30 25 94 59
Email: sale@dialoguetoolkit.com
Url: defa-inox.fr
An der Autobahn 15
Oyten D-28876
Germany
Phone: +49 – 4207 – 69 94 – 0
Fax: +49 – 4207 – 69 94 – 40
Email: sale@dialoguetoolkit.com
Url: www.hy-lok.de
Skouze 14
Piraeus 18536
Greece
Phone: +30 (0)210-4530240
Email: sale@dialoguetoolkit.com
Url: www.agv.gr
Via Novara 10 / B-C
20013 Magenta
Milano
Italy
Phone: +39 02 97298663
Fax: +39 02 97291855
Email: sale@dialoguetoolkit.com
Url: www.indra.it
Distributor for Lithuania, Estonia & Latvia
Serveces g. 2-27
02121 Vilnius
Lithuania
Phone: +370 (5) 210 22 74
Fax: 370 (5) 210 22 75
Email: sale@dialoguetoolkit.com
Url: tekknow.lt
Distributor for Israel, Moldova, Kosovo, Iceland, Hungary, Slovenia, Romania, Bulgaria & Malta
Buitenvaart 1411
Hoogeveen 7905 SJ
The Netherlands
Phone: +31(0)528 234 084
Fax: +31(0)528 234 084
Email: sale@dialoguetoolkit.com
Url: www.www.dialoguetoolkit.com
Bijsterhuizen 2152
6604 LG Wijchen
the Netherlands
Phone: +31 (0)24 648 93 80
E-mail: sale@dialoguetoolkit.com
Url: www.pdgastechnology.nl
Steenspil 8
4661 TZ Halsteren
The Netherlands
Phone: +31(0)85 0074200
E-mail: sale@dialoguetoolkit.com
Url: www.bergen-ip.eu
Energieweg 14
4691SG Tholen
The Netherlands
Phone: +31(0)85 0074200
E-mail: sale@dialoguetoolkit.com
Url: www.bergen-ip.eu
Strandgata 15A
4307 Sandnes
Phone: +47 91135785
Email: sale@dialoguetoolkit.com
Url: hydraserv.no
ul. Zalogowa 17
Gdansk 80-557
Poland
Phone: +48 58 522 03 80, -81
Fax: +48 58 342 20 10
Email: sale@dialoguetoolkit.com
Url: www.verdigroup.pl
Estrada Nacional 10
Centro Empresarial SADO
Internacional Armazem C 19
2910-809 Setúbal
Portugal
Phone: +351 919 582643
Email: sale@dialoguetoolkit.com
Url: www.arcamo.com
Distributor for Serbia, Croatia, Bosnia & Herzegovina, Montenegro, North Macedonia & Albania
Cara Dusana 205A
11080 Belgrade
Serbia
Phone: +381 60 46 56 086
Email: sale@dialoguetoolkit.com
Url: www.timfluid.com
Partizánska Ľupča 552
032 15 Partizánska Ľupča
Slovak Republic
Phone: +421 903 735 360
Email: sale@dialoguetoolkit.com
Url: www.ecmsystems.sk
C/ Sebastián Elcano 32, 2ª Planta, Puerta 33
28012 Madrid
Spain
Phone: +34 916 794 286
Fax: +34 916 794 287
Email: sale@dialoguetoolkit.com
Url: www.arcamo.com
Distributor for Sweden, Denmark & Faroe Islands
Metalgangen 13
2690 Karlslunde
Denmark
Phone: +45 7384 1230
Fax: +45 7384 1280
Email: sale@dialoguetoolkit.com
Url: pgflowteknik.dk
Distributor for Sweden, Denmark & Faroe Islands
Metalgangen 13
2690 Karlslunde
Denmark
Phone: +45 7384 1230
Fax: +45 7384 1280
Email: sale@dialoguetoolkit.com
Url: pgflowteknik.dk
An der Autobahn 15
D-28876 Oyten
Germany
Phone: +49 4207 699 40
Fax: +49 4207 6994 40
E-mail: sale@dialoguetoolkit.com
Url: www.hy-lok.de
Neumo Mühendislik ve Paslanmaz Çelik San. Tic. Ltd. Şti.
Birlik sanayi Sitesi 6. Cadde No:19
34520 Beylikdüzü/Istanbul
Turkey
Phone: +90 (212) 875 01 41
Fax: +90 (212) 875 23 13
Email: sale@dialoguetoolkit.com
Url: www.neumo.com.tr/
Kirkhill Place
Kirkhill Industrial Estate
Dyce AB21 0GU
United Kingdom
Phone: +44 (0) 1224 775277
Fax: +44 (0) 1224 775040
Email: sale@dialoguetoolkit.com
Url: www.hylokuk.com
ST. Semenovskaya B., D49, APT/FLOOR/OFFICE I/5/16
107023 MOSCOW
RUSSIA
Phone: +7 495 517 7261
Fax: +7 495 360 8062
Email: sale@dialoguetoolkit.com
Url: www.fluid-line.ru







