Сварочный дымоуловитель в 2026 году выбирает не по яркой рекламе, а по составу аэрозоля, расширению работ и повышению эффективности захвата. Международное агентство по изучению рака (IARC) распространяет сварочные аэрозоли к канцерогенам группы 1 для человека. Такой вывод основан на эпидемиологических и токсикологических исследованиях. Поэтому защита дальней зоны должна начаться у источника испускания дыма.
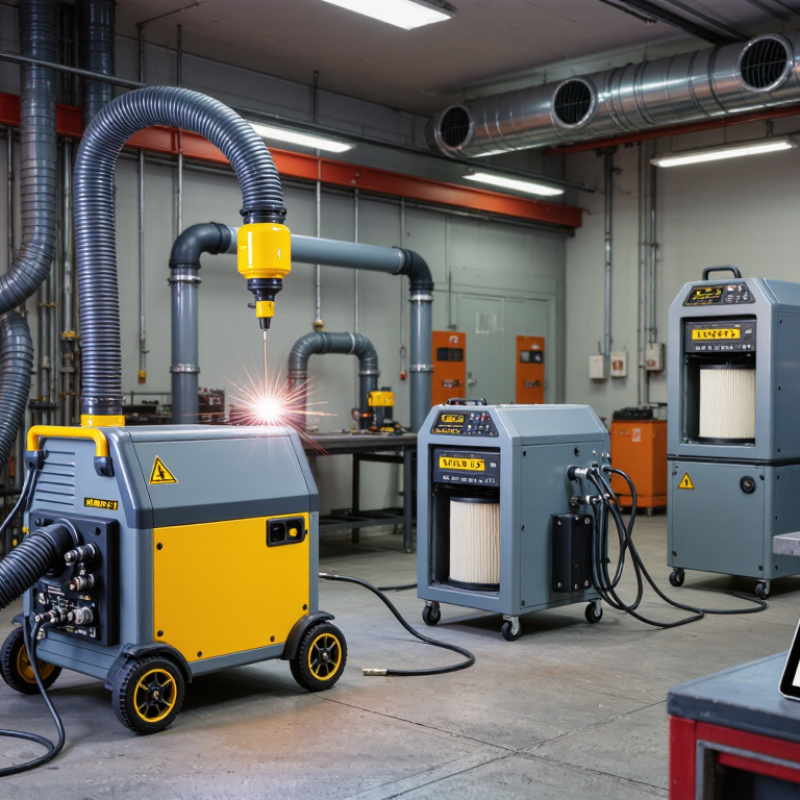
Для небольшой мастерской часто подходит мобильный фильтрсентиляционный агрегат с гибким вытяжным рукавом. Это позволяет приблизить зону к сварочной дуге на расстоянии около 15–30 сантиметров. При постоянном обеспечении цеха практические стационарная система с несколькими точками подключения. Для ограниченного пространства используйте вытяжные горелки или компактные установки с механической фильтрацией. Но их эффективность сильно зависит от положения оператора и состояния фильтра.
В соответствии с требованиями серии ISO 21904, оборудование для улавливания сварочного дыма должно оцениваться по способности захватывать загрязнения, а не только по мощности вентилятора. Рекомендации NIOSH и Британского HSE также подчеркивают значение вытяжной вентиляции. Показатель на паспортной таблице не гарантирует чистоту воздуха. В первом цехе мешают сквозняки, длинный рукав и неправильная настройка заслонок. Здесь легко ошибиться. Поэтому в статье разберём понятия оборудования, фильтров, расхода воздуха, шума и обслуживания. Иногда более дорогая система оказывается слабее, если ее установить без расчёта.
Сварочный дым — это не просто «туман» над швом. В нем рассматриваются основные частицы железа, марганца, никеля, хрома, оксидов азота и озона. Состав меняется в зависимости от металла, электрода, газа и температурной дуги. Частицы размером менее 1 микрометра могут проникать глубоко в легкие. Поэтому запах не показывает реальную опасность.
МАИР в монографии 2017 года от проведения сварочных аэрозолей к канцерогенам группы 1. NIOSH указывает на риск раздражения передних путей, неврологических состояний и хронических заболеваний легкой степени. В 2026 году ПДК следует провести проверку по действующим экологическим и гигиеническим нормативам для каждого вещества отдельно. Единой ПДК «Для сварочного дыма» нет. Например, марганец и шестивалентный хром требуют особого контроля. Ошибка в этом месте бывает дорогой.
Советы: измеряйте воздух во время движения сварщика, а не только возле вытяжек. Локальный отсос находится на максимально близком к дуге расстоянии, обычно на расстоянии 20–30 сантиметров. Проверьте паспорт устройства и состав металла. При использовании нержавеющей стали необходима отладка из хрома и никеля. Фильтр выбирают после анализа аэрозоля, а не одного диаметра воздуховода. Практика показывает: даже мощная система плохо работает на открытых воротах и сквозняках. Тут стоит перепроверить расчёт, а не доверять привычной настройке.
Сварочный дымоуловитель 2026: какой тип выбрать?
Мобильный дымоуловитель подходит для ремонтных работ и часто меняющихся постов. Его можно подкатить к детали, выставив рукав на расстоянии 20–30 сантиметров от дуги. Но фильтр быстро повышает производительность при перегрузке. Стационарная система разумнее в цехе с соблюдением постов. Она обслуживается несколько зон, однако требует точного расчета воздуховодов и сохранения удаляемого воздуха. Вариант с вытяжным рукавом эффективен, когда сварщик действительно направляет его к источнику. Часто встречается ошибка: рукав выходит наружу, дым проходит через зону видимости.
МАИР в монографии №118 классифицировало сварочные аэрозоли как канцерогенные для человека, группа 1. ОТБХ также указывает на необходимость локальной вытяжной вентиляции при сварке. Поэтому ориентироваться только на мощность вентилятора нельзя. Важны дуги захвата, состояние фильтра, герметичность соединений и контроль потока воздуха. Для стационарных установок HSE рекомендует проводить проверку эффективности LEV не реже одного раза в 14 месяцев. Это практический ориентир, а не универсальная замена проектного расчета.
Советы: Для периодических работ выбирайте мобильную модель с индикатором перепада давления. Для серийной сварки лучше использовать стационарную систему с прозрачными рукавами. Следите за шумом рядом с оператором. Слишком громкая установка часто используется неправильно. Я бы также измерил поток после монтажа: паспортные цифры иногда заметно расходятся с реальностью.
При выборе сварочного дымоуловителя обращайте внимание не только на мощность вентилятора. Критическая скорость заражения у источника образования дыма: ориентир составляет 0,5–1,0 м/с. Такие значения приведены в руководстве ACGIH «Промышленная вентиляция для локального отсоса при сварочных работах». Нижняя граница подходит для спокойной сварки рядом с правильно установленным кожухом. Верхняя часть должна располагаться при сильном тепловом подъёме, сквозняках или переносных горелках.
Важно измерить скорость в рабочей зоне, а не в фильтре. На примере анемометра заметно падение через гибкий рукав, загрязнённый предфильтр и неплотные соединения. Руководство HSE HSG258 рекомендует проверять локальную вытяжную вентиляцию после монтажа и регулярно контролировать ее фактическую производительность. Полезна и дымовая проба: поток должен уверенно входить в приемное отверстие, не проходя через лицо сварщика.
Скорость 1,0 м/с не всегда лучше. Избыточный поток может охладить ванну, привести к утечке газа и ухудшить качество воды. NIOSH в материалах по контролю сварочного дыма подчеркивает значение требований к вытяжному устройству: расстояние часто важно паспортного расхода. Я бы проверял систему в представлении позе сварщика, с установленной насадкой и открытыми соседними воротами. Здесь легко ошибиться.
На диаграмме показан теоретический расход воздуха, необходимый в отверстии вытяжного колпака для достижения скорости захвата воздуха. 0,5 м/с и 1,0 м/с. Расход воздуха рассчитывается по формуле Q = скорость захвата × площадь вытяжного колпака × 3600 . При выборе вытяжного вентилятора учитывайте также сопротивление воздуховода, наличие фильтров, изгибов, утечки и фактическое расстояние до сварочной дуги.
Сварочный дымоуловитель 2026: какой тип выбрать?
Для сварки разумно рассмотреть фильтр HEPA H13. По EN 1822 его эффективность составляет не менее 99,95% при стандарте наиболее проникающих частиц MPPS. Это не означает абсолютную очистку каждого потока. Реальный результат зависит от герметичности корпуса, скорости воздуха и своевременности замены фильтра. В отчёте IARC Monographs, выпуск 118, сварочные аэрозоли, адаптированные к канцерогенным веществам для человека. Поэтому локальный отсос у плиты важнее одного мощного вентилятора в доме. На огне дым должен захватываться возле дуги, пока частицы не разошлись по цеху.
Есть важная беседа. HEPA H13 задерживает частицы, но не предназначен для удаления всех газов и паров. При работе с окрашенным металлом или нержавеющей сталью можно использовать дополнительный слой активированного угля. Его эффективность зависит от массы сорбента и состава загрязнений. Ошибка — выбор настроек только по цифре 99,95%. Проверьте расход воздуха, наличие уровня шума, площадь фильтра и индикатор перепада давления. Иногда производительность слишком плотного фильтра.
Советы: держите воздуховод на коротком месте, очищайте искрозащитный предфильтр и фиксируйте после замены. Просматривайте фильтр еженедельно. Запах или появление дыма после включения требуют проверки герметичности, а не простого увеличения мощности.
Сварочный дымоуловитель 2026 какой тип выбрать?
Для поста сварщика с расходом 800–1500 м³/ч важен не только паспортный показатель. Реальный поток уменьшается из-за длины воздуховода, шлангов и загрязнения фильтра. На применении локальную зону лучше располагать на расстоянии 30–50 сантиметров от дуги. Гибкий рукав подходит для небольших деталей, но требует точного крепления.
Шум также влияет на повседневную работу. Уровень около 65–70 дБ(А) обычно кажется легче, чем постоянный уровень шума выше 75 дБ(А). Для периодических операций подойдёт периодический режим с ручным включением. В мастерской с длительной сваркой используется автоматический запуск по датчику или постоянная рабочая скорость. Однако слишком слабый режим может оставить дым в открытом доступе. Это частная ошибка при экономии электроэнергии.
Советы: Отрегулируйте расход воздуха на рабочем рукаве, а не только на выходном вентиляторе. Проверьте доступ к фильтру и стоимость его замены. Для одного поста часто достаточно 800–1000 м³/ч, но крупная деталь требует большего захвата. Измерьте шум рядом с оператором. И оставьте запас производительности примерно на 15–20%, хотя универсального значения нет.
| Тип экстрактора | Номинальный расход воздуха | Типичный уровень шума | Конфигурация фильтрации | Режим работы | Рекомендуемое расстояние съемки | Типичный диапазон мощности | Наилучший вариант использования | Оценка отбора |
|---|---|---|---|---|---|---|---|---|
| Мобильный однорукий экстрактор | 800–1000 м³/ч | 66–72 дБ(А) | Металлический предварительный фильтр и сменный картриджный фильтр; конечная фильтрация обычно имеет показатель ePM1 или эквивалентный. | Прерывистый или сменный режим работы; ручной запуск и регулировка воздушного потока. | Примерно на расстоянии 300–400 мм от дуги | 0,75–1,1 кВт | Одна сварочная станция, ремонтные и технические помещения, а также мастерские с возможностью смены рабочих мест. | Хороший универсальный вариант для одного оператора. |
| Передвижной двухрычажный экстрактор | общий расход 1200–1500 м³/ч | 69–76 дБ(А) | Два захватных рукава с отдельной предварительной фильтрацией и общей секцией тонкой фильтрации. | Режим прерывистой работы; в зависимости от доступного воздушного потока можно использовать один или оба рычага. | Примерно 300–400 мм на каждый рычаг | 1,5–2,2 кВт | Две расположенные рядом сварочные станции или одна станция, требующая большей зоны захвата. | Подходит в случаях, когда необходимо обеспечить обслуживание двух рабочих зон без стационарных воздуховодов. |
| Стационарный настенный вытяжной вентилятор | 900–1300 м³/ч | 64–70 дБ(А) | Многоразовый металлический предварительный фильтр, тонкий картриджный фильтр и дополнительный индикатор загрузки фильтра. | Обычная ежедневная эксплуатация; может быть подключен к настенному выключателю, таймеру или сигналу автоматического запуска. | Обычно до приблизительно 300 мм | 0,75–1,5 кВт | Стационарные сварочные столы в условиях ограниченной площади пола. | Эффективен для стационарного рабочего места со стабильной компоновкой. |
| Центральный блок с несколькими вытяжными рукавами | Полезный расход воздуха: 1300–1500 м³/ч | 70–78 дБ(А) | Многоступенчатая фильтрация с большей пылеулавливающей способностью; рекомендуется мониторинг состояния фильтра. | Регулярный или продолжительный режим работы; предпочтительно использование регулирования скорости для соответствия потребностям. | Обычно до приблизительно 300–400 мм | 1,5–3,0 кВт | Несколько рабочих мест работают одновременно в небольшой или средней мастерской. | Подходит в тех случаях, когда централизованная вытяжка более практична, чем использование нескольких портативных установок. |
| Вытяжной шкаф с системой сбора пыли и влаги | 1000–1500 м³/ч | 67–75 дБ(А) | Защита от металлических искр, предварительный фильтр и фильтрация мелкодисперсными частицами. | Прерывистый или автоматический режим работы, связанный со сварочным аппаратом. | Наилучшая производительность достигается, когда капот находится близко к источнику выбросов. | 1,1–2,2 кВт | Повторяющаяся сварка на приспособлениях или деталях с предсказуемым положением. | Эффективен в тех случаях, когда защитный кожух можно постоянно располагать над или рядом со сварным швом. |
| Компактный малошумный экстрактор | 800–900 м³/ч | 58–64 дБ(А) | Предварительный фильтр и тонкий картриджный фильтр в звукоизолированном корпусе. | Короткие рабочие циклы и сварка легкой и средней интенсивности; возможна работа на пониженной скорости. | До приблизительно 250–300 мм | 0,55–0,75 кВт | Учебные помещения, зоны осмотра и мастерские, где важен комфорт оператора. | Наилучший результат достигается, когда уровень шума важнее максимального воздушного потока. |
| Мобильный блок с высокой пылезащитой | 1300–1500 м³/ч | 73–80 дБ(А) | Предварительный фильтр большой площади, искрогаситель и высокопроизводительный картридж для мелкодисперсных частиц. | Интенсивная работа с перерывами или длительное ежедневное использование; может быть доступна опция автоматической очистки фильтра. | Примерно до 300–400 мм | 1,5–2,2 кВт | Частая сварка, шлифовка вблизи зоны сварки и работы со значительным количеством частиц в воздухе. | Мощный, но из-за высокого уровня шума может потребоваться защита слуха и тщательное размещение. |
1 Hayotsrim Street
Nahariya 22311
Israel
Phone: +972 (0)4 9855 121/ 111/ 176
Fax: +972 (0)4 9855 175
Email: sale@dialoguetoolkit.com
Url: www.egmo.co.il
1 Hayotsrim Street
Nahariya 22311
Israel
Phone: +972 (0)4 9855 121/ 111/ 176
Fax: +972 (0)4 9855 175
Email: sale@dialoguetoolkit.com
Url: www.egmo.co.il
An der Autobahn 15
D-28876 Oyten
Germany
Phone: +49 4207 699 40
Fax: +49 4207 6994 40
E-mail: sale@dialoguetoolkit.com
Url: www.hy-lok.de
Distributor in Belgium
Avenue Lavoisier 18B
1300 Wavre
Belgium
Phone: +32(0)471 93 43 12
Email: sale@dialoguetoolkit.com
Url: www.cameco-tubings.be
Distributor in Belgium Flanders
Steenspil 8
4661 TZ Halsteren
The Netherlands
Phone: +31(0)85 0074200
E-mail: sale@dialoguetoolkit.com
Url: www.bergen-ip.eu
Sklarska 70
435 42Litvinov
Czech Republic
Phone: +420 602 110 208
Email: sale@dialoguetoolkit.com
Url: www.hacomost.cz
Rusthollarinkatu 8
Espoo FIN-02270
Finland
Phone: +358 (0) 106137100
Fax: +358 (0) 106137701
Email: sale@dialoguetoolkit.com
Url: www.avs-yhtiot.fi
ZI du Val d’Argent
11 rue Guy Moquet
95100 Argenteuil
France
Phone: +33 1 30 25 94 20
Fax: +33 1 30 25 94 59
Email: sale@dialoguetoolkit.com
Url: defa-inox.fr
An der Autobahn 15
Oyten D-28876
Germany
Phone: +49 – 4207 – 69 94 – 0
Fax: +49 – 4207 – 69 94 – 40
Email: sale@dialoguetoolkit.com
Url: www.hy-lok.de
Skouze 14
Piraeus 18536
Greece
Phone: +30 (0)210-4530240
Email: sale@dialoguetoolkit.com
Url: www.agv.gr
Via Novara 10 / B-C
20013 Magenta
Milano
Italy
Phone: +39 02 97298663
Fax: +39 02 97291855
Email: sale@dialoguetoolkit.com
Url: www.indra.it
Distributor for Lithuania, Estonia & Latvia
Serveces g. 2-27
02121 Vilnius
Lithuania
Phone: +370 (5) 210 22 74
Fax: 370 (5) 210 22 75
Email: sale@dialoguetoolkit.com
Url: tekknow.lt
Distributor for Israel, Moldova, Kosovo, Iceland, Hungary, Slovenia, Romania, Bulgaria & Malta
Buitenvaart 1411
Hoogeveen 7905 SJ
The Netherlands
Phone: +31(0)528 234 084
Fax: +31(0)528 234 084
Email: sale@dialoguetoolkit.com
Url: www.www.dialoguetoolkit.com
Bijsterhuizen 2152
6604 LG Wijchen
the Netherlands
Phone: +31 (0)24 648 93 80
E-mail: sale@dialoguetoolkit.com
Url: www.pdgastechnology.nl
Steenspil 8
4661 TZ Halsteren
The Netherlands
Phone: +31(0)85 0074200
E-mail: sale@dialoguetoolkit.com
Url: www.bergen-ip.eu
Energieweg 14
4691SG Tholen
The Netherlands
Phone: +31(0)85 0074200
E-mail: sale@dialoguetoolkit.com
Url: www.bergen-ip.eu
Strandgata 15A
4307 Sandnes
Phone: +47 91135785
Email: sale@dialoguetoolkit.com
Url: hydraserv.no
ul. Zalogowa 17
Gdansk 80-557
Poland
Phone: +48 58 522 03 80, -81
Fax: +48 58 342 20 10
Email: sale@dialoguetoolkit.com
Url: www.verdigroup.pl
Estrada Nacional 10
Centro Empresarial SADO
Internacional Armazem C 19
2910-809 Setúbal
Portugal
Phone: +351 919 582643
Email: sale@dialoguetoolkit.com
Url: www.arcamo.com
Distributor for Serbia, Croatia, Bosnia & Herzegovina, Montenegro, North Macedonia & Albania
Cara Dusana 205A
11080 Belgrade
Serbia
Phone: +381 60 46 56 086
Email: sale@dialoguetoolkit.com
Url: www.timfluid.com
Partizánska Ľupča 552
032 15 Partizánska Ľupča
Slovak Republic
Phone: +421 903 735 360
Email: sale@dialoguetoolkit.com
Url: www.ecmsystems.sk
C/ Sebastián Elcano 32, 2ª Planta, Puerta 33
28012 Madrid
Spain
Phone: +34 916 794 286
Fax: +34 916 794 287
Email: sale@dialoguetoolkit.com
Url: www.arcamo.com
Distributor for Sweden, Denmark & Faroe Islands
Metalgangen 13
2690 Karlslunde
Denmark
Phone: +45 7384 1230
Fax: +45 7384 1280
Email: sale@dialoguetoolkit.com
Url: pgflowteknik.dk
Distributor for Sweden, Denmark & Faroe Islands
Metalgangen 13
2690 Karlslunde
Denmark
Phone: +45 7384 1230
Fax: +45 7384 1280
Email: sale@dialoguetoolkit.com
Url: pgflowteknik.dk
An der Autobahn 15
D-28876 Oyten
Germany
Phone: +49 4207 699 40
Fax: +49 4207 6994 40
E-mail: sale@dialoguetoolkit.com
Url: www.hy-lok.de
Neumo Mühendislik ve Paslanmaz Çelik San. Tic. Ltd. Şti.
Birlik sanayi Sitesi 6. Cadde No:19
34520 Beylikdüzü/Istanbul
Turkey
Phone: +90 (212) 875 01 41
Fax: +90 (212) 875 23 13
Email: sale@dialoguetoolkit.com
Url: www.neumo.com.tr/
Kirkhill Place
Kirkhill Industrial Estate
Dyce AB21 0GU
United Kingdom
Phone: +44 (0) 1224 775277
Fax: +44 (0) 1224 775040
Email: sale@dialoguetoolkit.com
Url: www.hylokuk.com
ST. Semenovskaya B., D49, APT/FLOOR/OFFICE I/5/16
107023 MOSCOW
RUSSIA
Phone: +7 495 517 7261
Fax: +7 495 360 8062
Email: sale@dialoguetoolkit.com
Url: www.fluid-line.ru